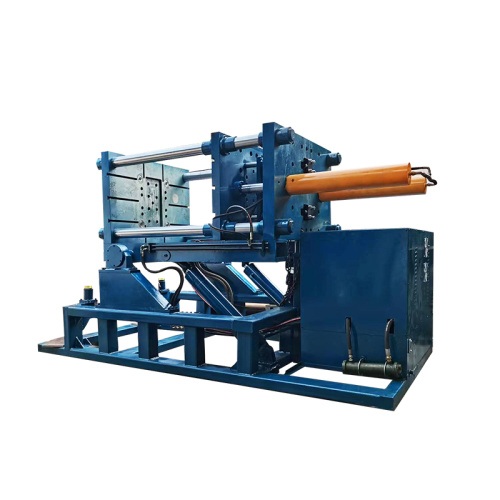
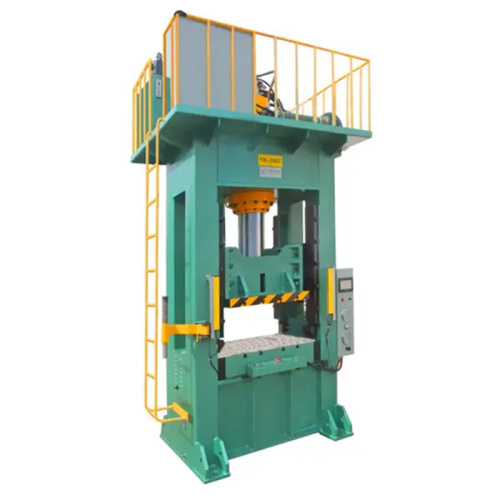


Por favor déjanos un mensaje
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Nuestra tecnología móvil de fundición a baja presión está redefiniendo la calidad de la producción al generar hasta un 97 % menos de rechazos, lo que ayuda a los fabricantes a lograr resultados más consistentes, menos desperdicio y mayor eficiencia en el taller. Diseñado para brindar flexibilidad y precisión, brinda un rendimiento de fundición estable donde sea necesario, lo que facilita la mejora de la calidad de la producción y, al mismo tiempo, reduce los costosos defectos y retrabajos. Para las empresas que buscan aumentar la productividad y mantener un control más estricto sobre los resultados de la fundición, esto no es sólo una actualización: es una forma más inteligente de fabricar.


Solía ver la misma escena todas las semanas. Las cajas estaban listas, los pedidos empacados y luego llegó la hoja de verificación con otra ronda de rechazos. Algunos artículos tenían marcas en la superficie. Algunas comprobaciones de tamaño fallidas. Algunos parecían estar bien a simple vista, pero fallaron en el último paso. Ahí es donde la mayoría de los equipos se estancan. La tasa de rechazo aumenta, los costos aumentan y todos empiezan a culpar a la inspección final. Mi opinión es sencilla: el verdadero problema suele empezar mucho antes. Cuando trabajo con un equipo de producción, primero me fijo en tres cosas. Lo primero que compruebo es el origen del error. Si sigue apareciendo el mismo defecto, no lo trato como mala suerte. Pregunto dónde comienza. ¿Es el material? ¿Es la configuración de la máquina? ¿Es el traspaso entre turnos? Una fábrica que vi seguía perdiendo piezas porque en la etapa de embalaje se utilizaba una bandeja que estaba un poco demasiado suelta. Las piezas se movieron durante el transporte y siguieron apareciendo pequeños rayones. La solución no fue un gran cambio en el sistema. Una bandeja más ajustada y una guía de manejo corta acortan el problema rápidamente. Lo siguiente que observo es la forma en que la gente trabaja con el mismo estándar. Muchos rechazos ocurren porque una persona lee la regla de una manera y otra la lee de otra manera. He visto esto en la aprobación de muestras, la colocación de etiquetas y las comprobaciones visuales. Una breve guía fotográfica suele ser más útil que un manual extenso. Cuando el equipo puede ver una buena muestra y una mala una al lado de la otra, los errores disminuyen. Lo tercero en lo que me concentro es en la velocidad de retroalimentación. Si se encuentra un defecto al final de la línea, la pérdida ya está asegurada. Si el equipo lo detecta antes, el daño sigue siendo pequeño. Me gustan los puntos de control simples durante el proceso. No demasiados. Lo suficiente para evitar que un pequeño problema se convierta en un problema de lote completo. También creo que el entrenamiento importa más de lo que muchos equipos admiten. No es una clase larga. No es una carpeta pesada de reglas. Me refiero a una formación breve y práctica ligada al trabajo real. Muestre al equipo lo que falló la semana pasada. Explique a qué debe prestar atención. Déjelos tocar la muestra. Déjelos hacer preguntas. La gente aprende más rápido cuando el ejemplo parece real. Un caso real queda en mi mente. Un pequeño taller con el que trabajé tenía una alta tasa de rechazo de artículos terminados. El equipo pensó que el problema provenía de un trabajador débil. Después de la revisión, descubrimos que el problema era un área de trabajo oscura y que faltaba un paso de verificación antes de empacar. Cambiamos la luz, agregamos una verificación visual rápida y le pedimos al líder de turno que confirmara las primeras diez piezas cada día. El recuento de rechazos disminuyó y el equipo sintió menos presión de inmediato. Por eso no me gustan las promesas vagas sobre la calidad. Me importan los cambios simples que un equipo pueda seguir usando. Mejores controles. Muestras claras. Comentarios más rápidos. Revisión honesta de cada defecto. Estas medidas no parecen llamativas, pero ahorran desperdicios y protegen la confianza. Si tuviera que reducir los rechazos en cualquier línea, comenzaría poco a poco y me mantendría cerca del trabajo. Observaría el proceso, no sólo el resultado. Anotaría el mismo defecto tres veces si siguiera apareciendo. Haría que la solución fuera fácil de ver y fácil de repetir. Así es como un equipo pasa de la culpa al control. No persiguiendo un gran reclamo. Arreglando la pieza que se rompe con más frecuencia, paso a paso.
Cuando trabajo en proyectos de casting, a menudo escucho las mismas quejas. Se necesitan las piezas, pero el taller está abarrotado. El molde está listo, pero el horno está demasiado lejos. El manejo de materiales requiere demasiado esfuerzo. La calidad cambia de una ejecución a la siguiente. El equipo quiere resultados estables, pero la configuración parece fija y difícil de cambiar. Ahí es donde resulta útil la fundición móvil a baja presión. La fundición móvil de baja presión es una configuración de fundición que se puede mover para adaptarse al lugar de trabajo. Lo veo como una respuesta práctica para plantas que necesitan flexibilidad sin renunciar al control de procesos. Mantiene el método de fundición a baja presión, al tiempo que brinda al equipo más libertad en el diseño y el uso. Lo que me gusta de este método es simple: puedo colocar la unidad de fundición más cerca del área de trabajo, reducir la manipulación innecesaria y hacer que el proceso sea más fácil de gestionar. Cuando una línea de producción cambia con frecuencia, esto es muy importante. Cuando el taller maneja diferentes piezas de aluminio, esto es aún más importante. En mi opinión, el valor se manifiesta en el trabajo diario, no en palabras elegantes. Una línea fija puede funcionar bien cuando la producción es estable y la planta tiene suficiente espacio. Una configuración móvil se adapta mejor cuando el equipo necesita tiradas cortas, piezas de prueba, soporte para el lanzamiento de nuevos productos o ayuda con la producción en un área limitada. También lo he visto utilizado en lugares donde una fábrica quiere probar un proceso de fundición antes de construir una línea más grande. En esencia, el proceso sigue siendo la fundición a baja presión. El metal fundido se empuja hacia el interior del molde con presión controlada desde abajo. El relleno es más suave que el vertido aproximado. El operador puede gestionar el flujo con más cuidado. La parte final suele necesitar menos retoques que una configuración difícil de controlar. Dicho esto, la fundición móvil a baja presión no es una respuesta mágica para todas las plantas. Siempre miro los mismos puntos antes de recomendarlo. La aleación debe coincidir con el proceso. El molde debe ajustarse a la pieza y a la calidad de la superficie deseada. La unidad móvil debe ser fácil de colocar, mover y mantener. El equipo debe comprender la seguridad, el control del calor y el mantenimiento. La planta también debe pensar en energía, gas, refrigeración y espacio de acceso. Me viene a la mente un caso real. Un pequeño proveedor de piezas de aluminio fabricaba carcasas para una línea de montaje mecánico. El taller cambiaba los tipos de productos con frecuencia y el área de fundición fija hacía que cada cambio pareciera pesado. El equipo pasó demasiado tiempo moviendo materiales por el suelo. Después de introducir una configuración móvil de fundición a baja presión, colocaron la unidad más cerca del área de mecanizado y acortaron el recorrido de manipulación. El flujo de trabajo se sintió más limpio y a los operadores les resultó mucho más fácil mantener el proceso estable. Vi la diferencia más claramente en la forma en que trabajó el equipo. Tenían menos prisa y la tienda parecía más fácil de gestionar. Por eso presto atención al diseño antes de hablar de salida. Un proceso de fundición no se trata sólo de fabricar una pieza. También se trata de cómo se mueven las personas, cómo fluye el material y cuánto tiempo se pierde entre pasos. La fundición móvil a baja presión me da más espacio para diseñar en torno al trabajo real, no solo a la máquina. Si tuviera que explicarlo en palabras sencillas, diría esto: cuando una planta necesita más flexibilidad, menos manipulación y un método de fundición que pueda moverse con el trabajo, vale la pena examinar de cerca la fundición móvil a baja presión. Cuando el proyecto necesita una fundición de aluminio estable y un flujo de trabajo más limpio, esta configuración puede funcionar bien. Cuando el equipo quiere una solución práctica para las necesidades cambiantes de producción, les da más espacio para trabajar. Siempre les digo a los clientes que comparen el tamaño de la pieza, el tipo de lote, el espacio y el plan de mantenimiento antes de tomar una decisión. Esa simple verificación ahorra tiempo y evita decisiones equivocadas. La fundición móvil a baja presión funciona mejor cuando el proceso y el diseño del taller se apoyan mutuamente. He descubierto que aquí es donde comienza el valor real.

Veo el mismo problema una y otra vez en los talleres con los que trabajo: entra buen material, pero demasiado termina como chatarra. Eso perjudica la producción, aumenta los costos y dificulta la planificación. Una línea puede parecer ocupada y aún así perder dinero si la tasa de desperdicio se mantiene alta. Yo adopto una visión sencilla. Menos desechos significa más piezas, entregas más estables y menos presión sobre el equipo. No trato la chatarra como un costo normal de hacer negocios. Lo trato como una señal. Algo en el material, proceso, configuración o manejo necesita atención. Cuando hablo con el director de una planta, suelo empezar por el mapa de residuos. Hago algunas preguntas directas: - ¿Dónde aparece la chatarra con mayor frecuencia? - ¿Está ligado a una máquina, un turno o un producto? - ¿Los residuos provienen de puesta en marcha, cambio, recorte, retrabajo o daños durante la manipulación? - ¿Puede el equipo señalar el paso exacto en el que la pieza sale mal? Este paso es importante porque muchos equipos intentan solucionar los problemas con conjeturas. Eso hace perder más tiempo. Prefiero mirar el patrón primero. Si una máquina produce piezas buenas durante la mayor parte del día, entonces el problema puede radicar en la configuración o el desgaste de las herramientas. Si la chatarra aumenta después de cada cambio, es posible que el equipo necesite una verificación de configuración más estricta. Si las piezas se dañan después de la inspección, el problema puede estar en el embalaje o el movimiento, no en la producción. Así es como suelo resolverlo. 1. Mido el tipo de desperdicio, no solo la tasa de desperdicio. Un solo número puede ocultar el verdadero problema. Separo los desechos en categorías: - Desechos de inicio - Desechos de proceso - Desechos de herramientas - Daños por manipulación - Rechazo de calidad - Pérdida de retrabajo Esto me da una imagen más clara. Una planta puede pensar que tiene un problema material, cuando el problema real es un control deficiente de los accesorios. Otra planta puede culpar a los operadores, cuando el problema es una herramienta desgastada que debería haber sido reemplazada antes. 2. Miro el diseño de la pieza y el plan de corte o conformado. He visto muchos casos en los que el proceso estaba luchando contra el diseño. Una pieza con curvas cerradas, esquinas débiles o una mala disposición de encajado puede generar desperdicio adicional incluso antes de que comience la producción. Si el diseño de la lámina o barra es débil, la chatarra crece rápidamente. Un pequeño cambio puede ayudar mucho. Una vez revisé un taller de metal que estaba perdiendo una gran cantidad de material en láminas en un trabajo repetido de soporte. El equipo había aceptado el diseño como arreglado. Pedí un nuevo plan de anidación y una verificación de la ubicación de los agujeros. Encontramos suficiente espacio no utilizado para agregar piezas por hoja sin cambiar las especificaciones del producto. El equipo no necesitó una gran inversión. Necesitaba un plan mejor. 3. Observo el montaje y las primeras piezas. Muchos problemas de desechos comienzan al inicio de una ejecución. Si la primera pieza está fuera, el resto del lote puede seguir. Les pido a los equipos que reduzcan la velocidad durante la configuración y confirmen los puntos clave: - Alineación de herramientas - Método de medición - Posición del material - Ajuste de presión, velocidad o temperatura - Aprobación de la primera parte Me gustan las comprobaciones de las primeras piezas porque detectan pequeñas desviaciones temprano. Una máquina que esté un poco apagada aún puede fabricar piezas. Esas piezas pueden verse bien a primera vista, pero fallar más tarde. Luego, el equipo paga dos veces: una por la chatarra y otra por el retraso. 4. Vigilo el desgaste de las herramientas y la deriva de la máquina. He trabajado con equipos de producción que reemplazaban herramientas sólo después de que aparecían defectos. Ese hábito es costoso. El desgaste de las herramientas no siempre se manifiesta como una falla repentina. A menudo comienza con un pequeño cambio en la calidad del borde, la profundidad de corte o el tamaño de la pieza. Los restos suben lentamente y luego de repente. Una buena lista de verificación ayuda a: - Registro de vida útil de la herramienta - Intervalo de cambio - Registro de variación de tamaño - Notas de mantenimiento - Historial de alarmas Este tipo de registro le da al equipo una mejor oportunidad de actuar antes de que crezca la pila de chatarra. 5. Me entreno para la manipulación, no sólo para el trabajo con máquinas. Parte de la chatarra proviene de personas que mueven piezas, apilan piezas o empacan piezas. He visto piezas buenas rayadas por bandejas rugosas, mezcladas por un etiquetado deficiente y dobladas por un apilamiento descuidado. La máquina no era el problema. El traspaso fue. Me gusta mantener las reglas de manejo simples: - Usar contenedores transparentes - Separar las piezas buenas de las piezas reservadas - Marcar cada lote a la vez - Mantener las piezas frágiles en bandejas protegidas - No sobrecargar las cajas Estos pasos son sencillos, pero ahorran muchas piezas utilizables. 6. Utilizo un breve control diario. No pido a los equipos que se ahoguen en informes. Solicito una breve revisión diaria: - Recuento de desechos - Causa de los desechos - Máquina principal - Turno principal - Número de pieza principal Una revisión de cinco minutos puede señalar una tendencia antes de que se convierta en una pérdida mayor. Prefiero ese tipo de hábito porque mantiene alerta al equipo sin ralentizar el trabajo. Un ejemplo real se queda en mi mente. Trabajé con un proveedor de repuestos que seguía perdiendo productos por un simple pedido repetido. Al principio el equipo culpó a la materia prima. Después de mirar más de cerca, descubrí que el mismo defecto aparecía después de un cambio cada tarde. La desviación de la configuración fue pequeña, pero se repitió. Una vez que el equipo ajustó la verificación de la configuración y confirmó la primera parte antes de la ejecución completa, el desperdicio disminuyó y la producción se volvió más estable. No pasó nada dramático. Ese es el punto. Pequeñas correcciones pueden proteger muchas piezas. Mi punto de vista es simple: la chatarra no debe tratarse como un hecho fijo. Debe tratarse como una pista del proceso. Si puedo encontrar dónde comienza la pérdida, puedo ayudar a convertir más material en piezas utilizables. Eso significa mejor rendimiento, menos retrabajo y un taller más tranquilo. Me gusta la frase Menos chatarra, más piezas porque dice lo que muchas plantas quieren pero no siempre lo dicen en voz alta. El objetivo no es sólo correr más rápido. El objetivo es conservar más de lo que compramos, damos forma, cortamos o moldeamos. Ahí es donde reside la verdadera ganancia.

No compro cosas para un estante. Los compro para el día que viva. Mi día comienza rápido. Salgo de casa con un bolso, un teléfono, un cargador, tal vez una libreta, tal vez una botella de agua. Me muevo de un lugar a otro. Me siento en un automóvil, hago fila, respondo mensajes, entro en reuniones y luego vuelvo a casa. Cuando un producto se ve bien pero me interrumpe, lo siento de inmediato. Por eso me importa la calidad que se mueve conmigo. Quiero productos que se ajusten al uso real. Quiero un diseño simple, una forma limpia y fácil manejo. Quiero algo que pueda llevar sin pensar demasiado en ello. Si tengo que reducir la velocidad sólo para usarlo, no se adapta a mi vida. Primero me doy cuenta de las cosas pequeñas. Una cremallera que se abre suavemente. Un mango que se siente estable. Un bolsillo que contiene lo que necesito. Una superficie fácil de limpiar. Una forma que se adapta a mi rutina sin añadir estrés. Estos detalles pueden parecer pequeños, pero cambian la sensación de un día entero. Pienso en un día laboral normal. Salgo temprano, tomo un café en el camino, respondo algunas llamadas y luego entro a una reunión. Tengo las manos ocupadas, el tiempo escaso y necesito cosas que sigan siendo útiles desde la primera parada hasta la última. Un producto así no requiere cuidados extra. Soporta el día que ya tengo. Utilizo una forma sencilla de juzgar la calidad: 1. Compruebo la comodidad. Si lo llevo durante horas, igual debería sentirse bien en mi mano o en mi hombro. 2. Compruebo la fuerza. Si lo uso todos los días, debería mantener su forma y permanecer estable. 3. Compruebo la facilidad de atención. Si puedo limpiarlo rápido, es más probable que lo vuelva a usar. 4. Compruebo el diseño. Si puedo encontrar lo que necesito sin tener que buscar, el producto me ahorra tiempo. 5. Compruebo el ajuste. Si funciona en mi vida laboral, de viaje y familiar, se gana un lugar conmigo. He visto cómo funciona esto en la vida real. Una amiga mía solía llevar un bolso que se veía bonito pero que se sentía torpe cada vez que se apresuraba a tomar el tren. La correa se hundió en su hombro, la disposición del bolsillo la hizo buscar las llaves y el bolso terminó quedándose en el armario. Se cambió a un bolso con una forma más limpia y un mejor diseño de bolsillo. Nada llamativo. Simplemente más fácil de usar. Después de eso, sus mañanas se sintieron más ligeras. Ese es el tipo de cambio en el que confío. También pienso en los productos que uso en mi escritorio. Un soporte para teléfono que se pliega. Un ratón que se adapta a mi mano. Una botella de agua que no gotea en mi bolso. Estas no son cosas ruidosas. No intentan apoderarse de la habitación. Simplemente me ayudan a trabajar y moverme con menos fricción. Para mí, la calidad no es una gran promesa. Es un resultado tranquilo. Aparece cuando alcanzo algo y funciona como espero. Aparece cuando un largo día todavía se siente bajo control. Aparece cuando puedo pasar de casa al trabajo para viajar con menos desorden y menos preocupaciones. Elijo productos que siguen mi ritmo porque mi vida no se detiene. Necesito cosas que puedan seguir ese ritmo. Eso es lo que significa calidad para mí. No se trata sólo de cómo luce algo el primer día. Se trata de cómo se siente el día treinta, el día sesenta y el día cien. Si todavía cabe en mi mano, mi bolso, mi escritorio y mi día a día, entonces ha hecho bien su trabajo. Si tiene alguna consulta sobre el contenido de este artículo, comuníquese con Hu: dgliheng168@163.com/WhatsApp +8613509684273.
Michael Porter 2018 Control de calidad ajustado en la fabricación de lotes pequeños Sarah Thompson 2020 Métodos prácticos para reducir la chatarra en las líneas de producción David Chen 2021 Soluciones de fundición móvil para diseños de fábrica flexibles Emily Roberts 2019 Control de procesos y detección temprana de defectos en la fabricación James Wilson 2022 Capacitación de operadores y estándares visuales para mejorar la calidad Anna Lee 2023 Mejora de la confiabilidad del producto mediante el diseño y la usabilidad cotidianos
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.