

Por favor déjanos un mensaje
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
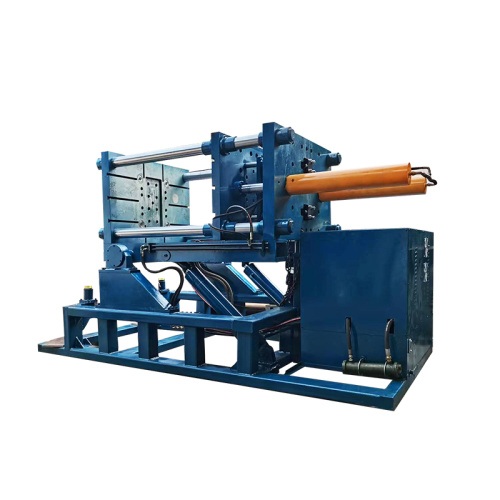
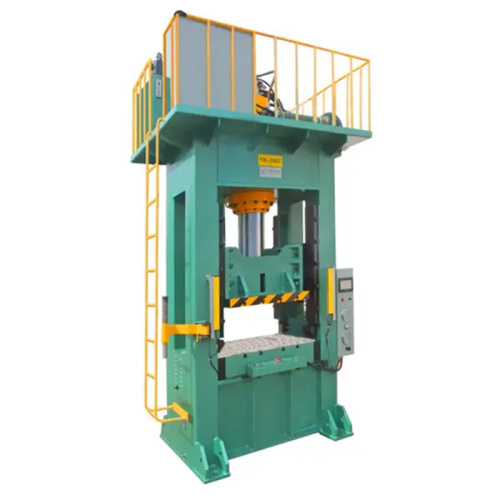
¿Qué pasaría si pudiera producir piezas metálicas complejas en mucho menos tiempo sin sacrificar la calidad? Una máquina de fundición móvil de baja presión lo hace posible mediante el uso de presión controlada para llenar suavemente los moldes con metal fundido, entregando piezas fundidas densas, precisas y altamente confiables con baja porosidad y excelente precisión dimensional. Ideal para aleaciones de aluminio y magnesio, este proceso admite geometrías complejas al tiempo que reduce los defectos, la contracción y el desperdicio, lo que lo convierte en una solución inteligente para aplicaciones automotrices, aeroespaciales, electrónicas, de maquinaria industrial y de equipos deportivos. Desde ruedas y componentes del motor hasta carcasas y disipadores de calor, ofrece un flujo de metal suave, un rendimiento mecánico sólido y resultados consistentes en un sistema flexible. Si bien la fundición tradicional puede ser más lenta y menos precisa, la tecnología móvil de baja presión reúne eficiencia, estabilidad y resultados de alta calidad, lo que ayuda a los fabricantes a fundir piezas avanzadas de forma más rápida e inteligente.


Escucho la misma queja de muchos compradores y gerentes de planta. La parte es compleja. El dibujo es ajustado. El calendario sigue decayendo. Un cambio proviene del molde. Otro cambio proviene del patrón. Un tercer cambio proviene de la inspección. Luego la muestra regresa nuevamente. He visto que esto sucede en cuerpos de bombas, carcasas de cajas de engranajes, piezas de válvulas y soportes estructurales. La pieza se ve bien en la pantalla, pero el taller sigue perdiendo días una vez que comienza la producción. Mi punto de vista es simple: si quieres fundir piezas complejas en menos tiempo, no puedes esperar hasta el final para solucionar los problemas. Debe reducir el retrabajo antes de que comience la fusión. Normalmente miro tres cosas. El diseño de la pieza El plan del proceso El circuito de comunicación Cuando estas tres partes trabajan juntas, el tiempo de entrega se acorta. El trabajo se siente más fluido. El equipo deja de adivinar. Paso 1: verifique el dibujo de la pieza con anticipación. Siempre pido el dibujo y el caso de uso clave antes de hablar sobre el precio. Una pieza compleja puede tener cavidades profundas, paredes delgadas, esquinas afiladas o muchos núcleos. Cada uno de ellos puede ralentizar el trabajo si el diseño es difícil de moldear. Busco espesores de pared que cambien demasiado rápido. Busco riesgo de arena atrapada. Busco áreas que puedan causar encogimiento o relleno débil. Un pequeño cambio puede ahorrar muchos idas y venidas. Una vez vi una caja de engranajes con un saliente colocado demasiado cerca de una sección gruesa. La primera muestra mostró porosidad cerca de esa zona. Después de que el equipo movió el jefe y alisó un borde, la siguiente muestra salió mucho más limpia. Sin magia. Simplemente menos tensión en el flujo de metal. Paso 2: haga coincidir el proceso con la pieza, no al revés. Algunas piezas encajan en fundición en arena. Algunas piezas se ajustan a la fundición a la cera perdida. Algunas partes necesitan una ruta diferente. No empiezo por costumbre. Empiezo por la parte. Si la forma es compleja y el acabado debe ser limpio, pregunto si el equipo puede utilizar un proceso que reduzca el mecanizado y la limpieza. Si la pieza es grande y resistente, busco un camino que mantenga el ciclo estable y la configuración simple. Un trabajo más rápido suele surgir si se elige el proceso correcto desde el principio. Esa elección puede eliminar toda una ronda de corrección más adelante. Paso 3: bloquear los puntos críticos antes de la producción Muchos retrasos se deben a una comunicación deficiente. El comprador quiere una cosa. El ingeniero quiere otro. La tienda lee el dibujo de forma un poco diferente. Entonces todos pierden un día intentando solucionar un desajuste. Me gusta bloquear los puntos clave temprano. Grado del material Tolerancias que más importan Necesidades de superficie Áreas de mecanizado Método de inspección Cuando estos puntos se anotan claramente, el taller puede trabajar más rápido. Menos llamadas. Menos sorpresas. Menos espera. Paso 4: utilice rápidamente la retroalimentación de la muestra Una muestra no es sólo una parte. Es retroalimentación. Cuando reviso una muestra, no espero un informe largo para actuar. Compruebo las dimensiones, las marcas de relleno, los puntos débiles y las tolerancias de mecanizado de inmediato. Si la puerta necesita un movimiento, lo digo. Si el ángulo de inclinación necesita un cambio, lo digo. Si la impresión central necesita más soporte, lo digo. La velocidad proviene de ciclos cortos de retroalimentación. Cuanto más largo sea el bucle, mayor será el retraso. Paso 5: mantenga la línea limpia y repetible Una pieza compleja aún puede moverse rápidamente si el taller ejecuta una rutina constante. Me gusta una configuración de molde estable. Me gustan los puntos de inspección claros. Me gusta que una persona sea dueña del traspaso entre el diseño y la producción. Eso suena básico. Es básico. También funciona. Vi a un pequeño fabricante de equipos luchar con un soporte que tenía varias nervaduras y agujeros. Su antiguo método utilizaba demasiados controles manuales. El equipo seguía perdiendo pequeños detalles entre turnos. Una vez que colocaron los puntos de control en una hoja y usaron la misma marca de muestra para cada ejecución, el trabajo dejó de desviarse. La pieza todavía tenía una forma complicada, pero el proceso se volvió más fácil de repetir. Eso es lo que pretendo. No es exageración. No ruido. Un camino limpio desde el dibujo hasta la muestra y la producción constante. Cuando ayudo a un cliente a moldear una pieza compleja más rápido, no prometo un atajo perfecto. Busco los residuos dentro del proceso y los elimino paso a paso. Una mejor revisión del dibujo ahorra un bucle. Una mejor elección de proceso salva a otro. Un mejor ciclo de retroalimentación ahorra más. Si la parte es difícil, el trabajo aún debería sentirse organizado. Así es como mantengo los proyectos en movimiento y ayudo a los equipos a acercarse a un plazo de entrega más corto sin tomar atajos.

Conozco la presión en un lugar de trabajo. Cuando la fuente de aire es débil, todo el equipo disminuye la velocidad. Las herramientas pierden fuerza. El trabajo se vuelve desigual. La gente espera. El horario se desliza. He visto que esto sucede en trabajos de reparación de carreteras, trabajos de mantenimiento de fábricas y proyectos de servicios al aire libre. El problema no siempre es la herramienta. Muchas veces, el problema empieza con el suministro de aire. Por eso presto atención a los sistemas móviles de baja presión que aún pueden ofrecer un flujo fuerte. Me dan un mejor equilibrio entre movimiento y salida. Puedo acercar la unidad al área de trabajo. No necesito crear una configuración fija. Puedo empezar a trabajar más rápido y mantener el flujo de trabajo más fluido. Lo que más me importa es simple: - fácil transporte - salida de aire constante - instalación rápida en el sitio - menos tiempo de inactividad - trabajo estable para herramientas y equipos Una unidad móvil resuelve un problema común. Si paso de un proyecto a otro, no quiero depender de una línea aérea fija. Quiero una configuración que siga el trabajo, no al revés. En un sitio de mantenimiento de carreteras, por ejemplo, los equipos a menudo necesitan aire para limpiar, preparar la superficie y soportar herramientas. Una máquina móvil de baja presión puede permanecer cerca del área de trabajo. El equipo gasta menos energía moviendo mangueras a través de largas distancias. El resultado parece más directo y práctico. También presto atención a la velocidad. Velocidad no significa obligar a la máquina a funcionar más allá de un rango seguro. Miro qué tan rápido alcanza el estado de funcionamiento, qué tan rápido admite las herramientas y qué tan bien mantiene estable la producción durante el uso. Una máquina con baja presión y fuerte flujo puede ayudar cuando el trabajo necesita aire continuo, pero no presión extrema. Esa combinación se adapta a muchas tareas diarias. Lo he visto funcionar bien en talleres de mantenimiento, pequeños talleres, soporte de pintura y trabajos de limpieza. Otro punto es el control. Una buena unidad aérea móvil debe ser fácil de entender. No quiero que el operador dedique demasiado tiempo a aprender el panel. Los controles claros, las comprobaciones sencillas y el mantenimiento regular importan más que las palabras elegantes. Cuando el equipo puede ver la presión, monitorear el estado de ejecución y verificar las alertas básicas sin adivinar, los errores disminuyen. Eso ahorra tiempo y mantiene el trabajo en movimiento. Mi visión es simple. El mejor equipo no es el que suena más fuerte. Es el que se adapta al trabajo y sigue adelante sin problemas. Si estuviera eligiendo una unidad móvil de baja presión para uso diario, verificaría estos pasos: - hacer coincidir la demanda de aire con el tipo de trabajo - confirmar que la máquina puede moverse por el sitio con facilidad - verificar si la salida se mantiene estable durante tiradas largas - revisar el uso de combustible o energía para el programa de trabajo - preguntar qué tan fácil es dar servicio a filtros, válvulas y piezas de desgaste comunes Me viene a la mente un caso real. Un pequeño equipo de reparación de carreteras con el que trabajé necesitaba apoyo aéreo para limpiar escombros y ayudar con herramientas manuales básicas. Su antigua instalación permanecía demasiado alejada de la zona de trabajo, por lo que perdían tiempo todos los días arrastrando líneas. Después de cambiar a una unidad móvil de baja presión, la estacionaron más cerca del lugar. La tripulación trabajó con menos paradas y arranques. Nadie dijo que el trabajo se hizo sin esfuerzo. Se volvió más directo y eso marcó la diferencia. Me gustan las soluciones que respetan la forma en que realmente trabajan las personas. Una máquina móvil de baja presión lo hace bien. Me da movimiento. Me da velocidad utilizable. Mantiene el suministro de aire lo suficientemente cerca para las tareas diarias y, al mismo tiempo, es lo suficientemente simple para los operadores habituales. Cuando miro este tipo de equipos, no persigo las exageraciones. Busco ajuste, fluidez y confiabilidad en el terreno. Eso es lo que me ayuda a terminar el trabajo con menos retrasos y un proceso más limpio.

He visto muchos trabajos de casting que empiezan con un simple dibujo y terminan con una larga lista de problemas. La pieza puede ser gruesa en una zona y fina en otra. El metal puede enfriarse demasiado rápido en una zona y demasiado lento en otra. La superficie puede verse bien al principio, luego aparece porosidad, contracción o deformación después del mecanizado. Esa es la parte que más preocupa a muchos compradores y equipos de planta. No quieren drama en el taller. Quieren piezas fundidas estables, menos retrabajos y un proceso en el que puedan confiar. Creo que la mejor manera de facilitar las piezas de fundición difíciles es tratar el trabajo como un proceso, no sólo como una parte. Empiezo mirando el dibujo con una pregunta en mente: ¿dónde fallará esta parte si nos apresuramos? Esa pregunta ahorra tiempo más adelante. Una pieza con esquinas afiladas puede soportar tensiones. Una sección con espesor desigual puede enfriarse con un patrón incorrecto. Una cavidad profunda puede atrapar gas. Un jefe pesado puede tirar del metal y dejar marcas de contracción. He visto esto en piezas de máquinas, cuerpos de bombas, piezas de válvulas y carcasas pesadas. Una vez una fábrica me envió una pieza de fundición que seguía rompiéndose cerca de una costilla. El equipo siguió cambiando el vertido, pero el problema fundamental era la forma. Después de un pequeño cambio en el espesor de la sección y el diseño de la puerta, la tasa de desperdicio disminuyó y la línea dejó de perseguir el mismo problema una y otra vez. Por eso es importante la revisión del diseño. Cuando reviso una pieza fundida difícil, observo estos puntos: - equilibrio del espesor de la pared - plano de entrada y elevación - ángulo de salida y desmolde - ventilación y escape de gas - margen de mecanizado - puntos calientes que pueden causar contracción - elección de la línea de separación Los pequeños cambios pueden facilitar el trabajo para la fundición y para el comprador. También presto mucha atención a la elección de materiales. Algunos trabajos necesitan hierro gris. Algunos necesitan hierro dúctil. Algunos necesitan fundición de acero para mayor resistencia. Algunos necesitan resistencia al calor o al desgaste. No elijo material por costumbre. Lo adapto a la carga, el calor de trabajo, el nivel de desgaste y las necesidades de acabado. Eso ahorra problemas más adelante. Una pieza fabricada con el grado incorrecto puede pasar una revisión rápida y aun así fallar en uso. Un buen plan de casting también necesita un control de calidad claro. Me gusta mantener los puntos de verificación simples y directos: - verificación de materia prima entrante - verificación de patrones y moldes - control de temperatura de fusión - registro de vertido - control de enfriamiento - inspección visual - verificación de dimensiones - verificación de muestras de mecanizado - revisión de defectos y mantenimiento de registros Cuando el equipo mantiene estos puntos estables, el proceso se siente más tranquilo. La gente deja de adivinar. Saben dónde empezó el problema. También he aprendido que la comunicación ahorra dinero. A un comprador le puede interesar más el ajuste y la vida útil. Una fundición puede preocuparse más por el flujo, el enfriamiento y el rendimiento. Un equipo de mecanizado puede preocuparse más por la asignación de existencias y el tamaño estable. Si cada lado trabaja solo, la parte a menudo sufre. Prefiero una vista compartida. Pregunto al comprador por las condiciones de funcionamiento, la carga y los puntos débiles de la pieza. Pregunto a la fundición los límites del proceso. Le pregunto al maquinista dónde reside el riesgo de corte. Eso me da un camino más limpio. Me quedo con un ejemplo sencillo. Una vez, un cliente necesitaba una carcasa pesada para una unidad de bomba. La primera muestra tenía una porosidad cercana a una protuberancia gruesa. El equipo podría haber seguido puliendo el defecto, pero eso no solucionaría el origen. Revisamos el diseño del molde, movimos la ruta de alimentación y ajustamos la ventilación. La siguiente muestra salió mucho más limpia y el equipo de mecanizado tuvo un trabajo mucho más fácil. Ese es el tipo de cambio en el que confío. No depende de la suerte. Depende de un proceso claro. También creo que los compradores deberían hacer preguntas directas antes de realizar un pedido de fundición: - ¿Puede el proveedor explicar el riesgo de defecto en esta pieza? - ¿Pueden mostrar un plan para el control de mermas? - ¿Pueden apoyar controles de tamaño y mantenimiento de registros? - ¿Pueden manejar el grado de material que necesita? - ¿Pueden compartir un plan de muestra antes de que comience el trabajo masivo? Las buenas respuestas generan confianza. Las respuestas débiles crean riesgo. Mi opinión es sencilla: los castings difíciles no se vuelven fáciles por casualidad. Se vuelven más fáciles cuando la forma, el material, el plan del molde y los pasos de inspección funcionan juntos. Cuando sigo ese camino, veo menos sorpresas. Las piezas encajan mejor. El equipo dedica menos tiempo a solucionar problemas evitables. El trabajo se siente más limpio de principio a fin. Si ahora se trata de trabajos de fundición difíciles, comenzaría con el dibujo, luego el material, luego el plano del molde y luego los puntos de control. Ese orden me ayuda más que perseguir los defectos después de que aparecen. El trabajo se vuelve más fácil cuando el proceso está claro. ¿Está interesado en aprender más sobre las tendencias y soluciones de la industria? Póngase en contacto con Hu: dgliheng168@163.com/WhatsApp +8613509684273.
Michael Turner 2023 Revisión temprana del diseño para piezas fundidas complejas Sarah Collins 2022 Combinación de procesos de fundición con la geometría de la pieza David Harris 2024 Reducción del retrabajo mediante una retroalimentación de muestras más rápida Emily Walker 2021 Pasos de control de calidad para una producción de fundición estable Jonathan Reed 2023 Sistemas móviles de baja presión para la eficiencia del trabajo en el sitio Linda Parker 2024 Mejora del tiempo de entrega en proyectos de fundición industrial
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.