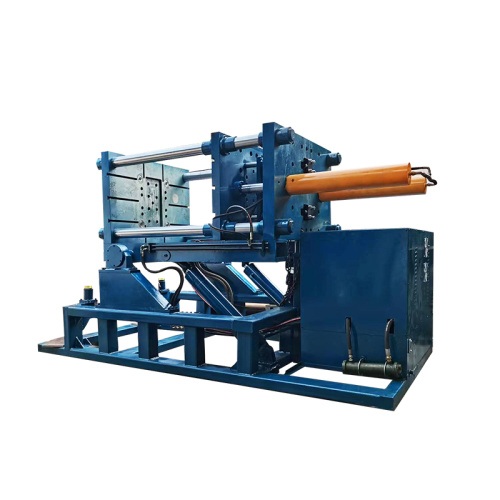
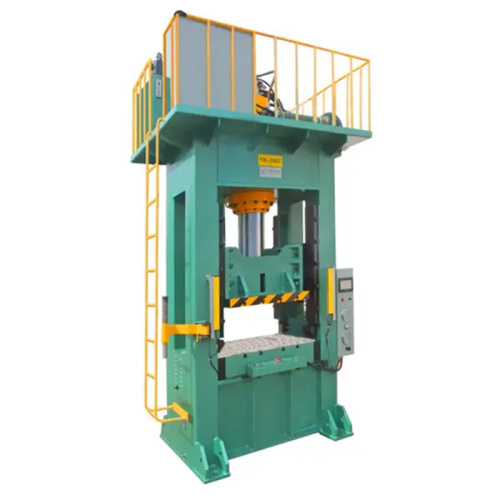


Por favor déjanos un mensaje
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
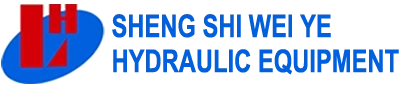
Una fundición redujo el uso de energía en un 38 % al adoptar una máquina móvil de baja presión y aplicar prácticas operativas más inteligentes en todo el proceso de fundición. Al maximizar el uso del equipo, acortar los tiempos de espera, acelerar la carga y mejorar la medición de la temperatura y el control de la fundición, la fundición redujo el desperdicio de energía sin sacrificar la productividad. Se han observado resultados similares en otras operaciones de fundición, donde los sistemas de vertido asistidos por IA, los equipos de aire comprimido optimizados y el control de procesos automatizado mejoran la consistencia, reducen los costos operativos y aumentan la eficiencia. La lección clave es clara: las actualizaciones específicas y una mejor gestión de procesos pueden reducir significativamente el consumo de energía y al mismo tiempo mantener la producción alta y rentable.


He visto el mismo patrón en muchas fundiciones. La caldera está caliente todo el día. El equipo espera el próximo lote. Las piezas permanecen en su lugar más tiempo del necesario. El consumo de energía aumenta, el calor se escapa y el suelo se vuelve más difícil de manejar. Ese fue el punto débil en una fundición de aluminio a la que presté mucha atención. Se estaban haciendo las piezas fundidas, pero la factura de energía seguía aumentando. El gerente de la planta quería un cambio que no desacelerara la producción ni agregara más desorden al piso. Mi punto de vista era simple: si el proceso mantiene el calor donde se necesita y reduce el movimiento desperdiciado, los números pueden avanzar en la dirección correcta. El equipo eligió una máquina móvil de baja presión. Esa elección cambió el ritmo de la tienda. En lugar de atar una unidad fija a un área, acercaron la máquina al trabajo. La configuración les permitió adaptarse más estrechamente a las necesidades del casting. No mantuvieron equipo adicional en funcionamiento sólo porque ya estaba encendido. Usaron menos calor inactivo. También redujeron el ir y venir que normalmente desperdicia tiempo y energía. Creo que esa es la parte que mucha gente pasa por alto. Una fundición no siempre desperdicia energía a gran escala. Muchas pérdidas provienen de pequeños hábitos: - mantener los sistemas encendidos cuando nadie los necesita - mover el metal más lejos de lo necesario - esperar demasiado entre vertidos - recalentar material que debería haber estado listo - dejar que las máquinas permanezcan calientes mientras la línea cambia Una máquina móvil de baja presión ayuda a reducir esos puntos débiles. En este caso, el resultado fue una caída del 38% en el uso de energía. Quiero tener cuidado aquí: ese número no surgió de conjeturas. La planta realizó un seguimiento de su uso de servicios públicos antes y después del cambio. El equipo comparó períodos de producción similares y examinó el mismo tipo de piezas. El menor uso se manifestó en las facturas y en el trabajo diario. ¿Qué marcó la diferencia? Vi cuatro pasos claros. El equipo estudió la antigua configuración. Mapearon dónde se perdía calor y dónde se perdía tiempo. Observaron qué tan lejos tenían que viajar los operadores, cuánto tiempo permanecía encendida la unidad entre ejecuciones y con qué frecuencia la línea esperaba el siguiente vertido. Colocaron la máquina móvil de baja presión más cerca de la demanda. Eso cortó el movimiento innecesario. También ayudó al equipo a mantener el metal en un mejor rango de trabajo sin mantener caliente todo el sistema durante largos períodos. Ajustaron el patrón de carrera. La tienda dejó de tratar igual cada hora. El equipo utilizó la máquina cuando la línea la necesitaba, no sólo porque había comenzado el turno. Ese cambio parece pequeño, pero puede generar una brecha real en el uso de energía. Entrenaron a la tripulación sobre el nuevo flujo. He aprendido que el equipo por sí solo no resuelve el problema. La gente tiene que saber dónde pararse, cuándo cargar, cómo observar el ciclo y qué comprobar antes de cada carrera. Una vez que el equipo se acostumbró a la nueva rutina, el proceso se volvió más sencillo. También creo que el diseño móvil ayudó con el diseño de la planta. Las fundiciones suelen conllevar costes adicionales porque la planta crece en capas a lo largo de los años. Una unidad está aquí. Hay otra pieza por ahí. Cables, herramientas y carros siguen moviéndose unos alrededor de otros. Una máquina móvil de baja presión proporciona a la planta más espacio para adaptarse. Esa flexibilidad puede reducir el desperdicio de una manera que los equipos fijos no pueden. La fundición que vi no perseguía una idea llamativa. Se centró en el control práctico. Por eso el resultado se mantuvo. La empresa no prometió ningún milagro. Observó la pérdida de calor, el tiempo de inactividad y el movimiento repetido. Luego eligió una herramienta que se adaptaba al trabajo. La máquina móvil de baja presión pasó a formar parte de un proceso más limpio, no de un proyecto paralelo. Si estuviera aconsejando a otra fundición, comenzaría aquí: - medir el uso actual de energía antes de cambiar algo - encontrar las partes del proceso que se mantienen calientes sin necesidad - verificar cuánto movimiento requiere la línea - observar dónde una máquina móvil de baja presión podría acortar el camino - capacitar a los operadores en el nuevo flujo antes del despliegue completo - revisar los datos de los servicios públicos después del cambio y compararlos con la línea de base anterior Ese es el tipo de enfoque que funciona en plantas reales. Me gusta este ejemplo porque es práctico. No depende de la teoría. No depende de una gran reconstrucción. Depende de adaptar la máquina al trabajo y de no desperdiciar calor donde el proceso no lo necesita. Si una fundición quiere un menor uso de energía, creo que este es uno de los caminos más limpios. Una máquina móvil de baja presión puede ayudar a un equipo a mantener el control del proceso, reducir la carga inactiva y respaldar un mejor uso de la energía. En el caso que seguí, ese enfoque ayudó a la planta a lograr una caída del 38 % en el uso de energía y, al mismo tiempo, mantener la producción en movimiento de manera más constante.
Sigo viendo el mismo problema en las fundiciones. La línea sigue ocupada, el equipo sigue moviéndose y la factura de la luz sigue subiendo. Esa brecha duele más de lo que muchos equipos admiten. He hablado con gerentes de planta que pensaban que la única salida era un nuevo horno, un nuevo sistema de propulsión o un cambio completo del equipo. En muchos casos, la pérdida mayor fue mucho más simple. Se gastaba energía mientras la planta esperaba, estaba inactiva o perdía aire. Una fundición con la que trabajé redujo el uso de energía en un 38% después de cambiar la forma en que manejaba la carga inactiva. Sin magia. Ninguna gran promesa. Sólo un control más estricto sobre cuándo las máquinas deben funcionar con fuerza, cuándo deben sentarse y cuándo deben apagarse. Lo primero que miré fue el tiempo libre. Un horno puede permanecer caliente cuando se acerca el próximo vertido. Eso tiene sentido. No tiene sentido cuando la línea está fuera de servicio y el sistema sigue quemando energía como si la producción todavía estuviera en movimiento. El mismo problema apareció con los ventiladores, las bombas y el aire comprimido. Cada sistema parecía normal por sí solo. Juntos estaban desperdiciando mucho. Me gusta este tipo de solución porque se adapta a la forma en que realmente funciona una fundición. El desperdicio rara vez aparece como un gran error. Se manifiesta como pequeños hábitos. Un motor funciona más de lo que debería. Un soplador permanece a máxima velocidad cuando la carga es liviana. Una línea de aire gotea durante semanas porque nadie tiene tiempo de escuchar el silbido. Un equipo de turno deja activado un sistema auxiliar porque nadie es dueño del paso de cierre. Ahí es donde comencé. Le pedí al equipo que realizara un seguimiento de tres cosas para cada turno: - qué estaba en ejecución - qué estaba esperando - qué podía rechazarse o desactivarse. Esa lista simple nos dio una visión clara de la carga. También mostró dónde vivían los desechos. Algunas partes de la planta necesitaban calor. Algunos necesitaban aire. Algunos no necesitaban ninguna de las dos cosas, pero aún así obtuvieron el poder como lo hicieron. El siguiente paso fue hacer coincidir el uso de energía con el trabajo real. Cuando se detuvo la producción, establecimos reglas claras de espera para el horno. Cuando la carga disminuyó, redujimos la velocidad del ventilador y de la bomba donde el equipo lo permitía. Cuando la presión del aire siguió cayendo, localizamos las fugas en lugar de pedirle al compresor que trabajara más. Ese último punto importa más de lo que mucha gente piensa. Una fuga de aire comprimido puede parecer pequeña. Unas pocas fugas pueden drenar mucho. He visto equipos ignorarlos porque el sistema todavía "funcionaba". Al taxímetro no le importó. El medidor siguió moviéndose. También presioné para que se realizara una simple verificación de turno. No es una forma larga. No es un proceso pesado. Solo un breve recorrido al inicio y al final de cada turno. Si una máquina no debía permanecer encendida, el equipo tenía que saberlo. Si un sistema de ayuda tenía que mantenerse caliente, el equipo tenía que saber por qué. Ese tipo de rutina evita que los ahorros se escapen después de la primera semana. El resultado fue constante, no afortunado. Durante el período de seguimiento, la fundición experimentó una caída del 38% en el uso de energía. El equipo no llegó allí recortando la producción. Lo lograron cortando los desechos que habían estado escondidos a plena vista. Creo que esa es la parte que muchas plantas pasan por alto. El ahorro de energía no siempre consiste en comprar más. A menudo se trata de utilizar lo que ya tienes con más control. Si tuviera que resumir la lección de esta fundición, lo mantendría simple: - observar el tiempo de inactividad - ajustar los ajustes de espera - arreglar las fugas de aire rápidamente - disminuir la velocidad del equipo cuando la carga es liviana - hacer que el paso de apagado forme parte de la rutina del turno Cuando ayudo a una planta a buscar ahorros, siempre comienzo con la pregunta: ¿qué está funcionando sin una razón real? Esa pregunta abre la puerta. Una fundición no necesita un lenguaje sofisticado para ahorrar energía. Necesita ojos claros, reglas claras y un equipo que sepa qué máquinas deben funcionar, cuáles deben descansar y cuáles deben detenerse.

Sigo escuchando el mismo problema de los equipos de fundición. Una línea de fundición permanece ocupada, otra espera trabajo y todo el piso parece más difícil de manejar de lo que debería. Los cambios requieren esfuerzo. El equipo permanece en un solo lugar incluso cuando cambia la mezcla de productos. Cuando una planta necesita más flexibilidad, las máquinas fijas pueden empezar a parecer un ajuste perfecto. Por eso muchas fundiciones están optando por máquinas móviles de baja presión. Veo este cambio como una respuesta práctica a la presión diaria en el taller, no como una tendencia por ser tendencia. Los equipos quieren un mejor uso del espacio, cambios de diseño más sencillos y resultados de casting más estables. Una configuración móvil les ayuda a responder sin tener que reconstruir toda la planta. La primera razón es la flexibilidad. Una máquina fija bloquea una fundición en un solo diseño. Si llega un nuevo trabajo, es posible que el equipo necesite volver a trabajar la línea, mover moldes a mano o ajustar el flujo de material alrededor de una máquina que no se puede mover. Una máquina móvil de baja presión ofrece más libertad. Puedo colocarlo más cerca del área del molde cuando sea necesario y luego cambiarlo cuando cambia el trabajo. Una vez vi una planta que procesaba piezas mixtas de aluminio para trabajos automotrices e industriales en general. Su antigua configuración obligaba a los operadores a transportar moldes a través de una planta abarrotada. Después de que se trasladaron a una unidad móvil, el flujo se volvió más fácil de gestionar. El equipo pasó menos tiempo caminando entre las estaciones y el área se sintió menos abarrotada. La segunda razón es el uso del espacio. Las fundiciones rara vez tienen espacio extra. Cada metro cuadrado importa. Una máquina móvil permite que una planta utilice un área para más de una tarea. Eso puede ayudar cuando el taller maneja diferentes tamaños de fundición o cambia los planes de producción con frecuencia. Me gusta este punto porque habla de un dolor común. Muchos directivos no necesitan más equipamiento. Necesitan un mejor uso del equipo que ya tienen. Las máquinas móviles de baja presión pueden respaldar esa idea. Encajan en un plan que cambia con la demanda. La tercera razón es el menor estrés de manipulación. Cuando el metal y los moldes se mueven demasiado a mano, el trabajo se vuelve más difícil y aumenta el riesgo de error. Una unidad móvil puede reducir el levantamiento y transporte innecesarios. Eso facilita el trabajo a los operadores y puede ayudar a mantener el proceso más estable. He visto a equipos luchar con un manejo desigual más que con el proceso de casting en sí. Un molde colocado demasiado lejos del punto de vertido, un retraso mientras un montacargas despeja el camino, un pequeño error durante la transferencia: cada uno de ellos puede afectar la producción. Una máquina móvil no puede resolver todos los problemas, pero puede eliminar parte de la fricción. La cuarta razón es el control de procesos. La fundición a baja presión ya ofrece a las fundiciones una forma de llenar los moldes de forma más constante que otros métodos. Cuando la máquina es móvil, el equipo aún puede mantener ese control mientras ajusta el diseño alrededor de la pieza que se está fabricando. Eso es importante cuando una planta maneja diferentes formas de productos o necesita probar nuevos trabajos. En un taller de fundición de bronce que visité, el equipo utilizó una máquina móvil de baja presión para realizar un lote con posiciones cambiantes del molde. Los operadores dijeron que el equipo les ayudó a permanecer cerca del trabajo y redujo el desperdicio de movimiento. El resultado no fue mágico. Fue simplemente un camino de proceso más limpio. La quinta razón es el mantenimiento y el acceso al servicio. Una máquina que nunca se mueve puede resultar difícil de mantener si el área circundante se llena de gente. Una configuración móvil puede facilitar el acceso en algunos diseños de plantas. Los técnicos pueden llegar a partes clave sin detenerse demasiado tiempo en las estaciones cercanas. Prefiero ver esto desde el ángulo del control de costos. Cada hora que se pasa esperando el acceso es una hora que la línea no produce. Una máquina móvil de baja presión puede facilitar un poco la planificación del servicio, y eso puede ser importante en una fundición ocupada. La sexta razón es la planificación del cambio. Muchas fundiciones no fabrican siempre la misma pieza. Cambios en la mezcla de productos. Cambios en la demanda de los clientes. Las herramientas se actualizan. Una planta que puede mover equipos más fácilmente tiene más espacio para adaptarse. Ésa es una de las principales razones por las que creo que el cambio tiene sentido. La máquina pasa a formar parte de un plan flexible, no de un obstáculo fijo. Si la fundición necesita probar una nueva ubicación del molde o ajustar la línea para un lote diferente, el equipo móvil brinda al equipo más opciones. Para una fundición que esté pensando en este movimiento, sugeriría un camino sencillo. Verifique la distribución actual del piso. Mire por dónde caminan más los operadores. Marque dónde aparecen los cuellos de botella. Compare el costo de mover material a mano con el costo de una instalación móvil. Revise las piezas que utiliza con más frecuencia y las que cambian con frecuencia. Hable con los operadores, no sólo con los gerentes. La gente en la pista normalmente sabe dónde están los puntos débiles. También creo que es útil comenzar con un área, no con toda la planta. Un pequeño piloto puede demostrar si una máquina móvil de baja presión se adapta al estilo de trabajo. Esto suele ser mejor que hacer un gran cambio basándose en una suposición. Mi visión es simple. Las fundiciones están cambiando a máquinas móviles de baja presión porque quieren tener más control sobre el espacio, el flujo y el trabajo diario. Quieren menos límites estrictos en el diseño. Quieren una configuración que pueda seguir el trabajo, no atraparlo en un solo lugar. Cuando observo las fundiciones que gestionan bien el cambio, normalmente tienen una cosa en común: eligen equipos que se adaptan a la forma en que realmente se realiza el trabajo. Una máquina móvil de baja presión hace eso en muchas plantas. Les da espacio para moverse, espacio para adaptarse y espacio para mantener la producción constante sin forzar a toda la planta a seguir un patrón fijo.

Trabajo con equipos de fundición que quieren un menor uso de energía sin ralentizar la producción diaria. Los mismos puntos débiles surgen una y otra vez. El horno consume más energía de la esperada. El calor se escapa durante los períodos de inactividad. La chatarra sigue aumentando. Los operadores se sienten presionados a mantener el ritmo, pero la factura energética sigue aumentando. Veo una verdad simple en la producción de fundiciones: el desperdicio de energía rara vez proviene de un gran error. Por lo general, proviene de muchas pérdidas pequeñas en las rutinas de fusión, retención, enfriamiento, suministro de aire y taller. Cuando miro una planta, no empiezo con una gran promesa. Empiezo por el mapa de procesos, las lecturas de los medidores y los hábitos en el piso. Mi enfoque es práctico. Empiezo con la carga del horno. Un horno trabaja más cuando se alimenta con un patrón deficiente. He visto tiendas cargar material de forma apresurada y luego esperar demasiado antes del siguiente lote. Eso genera pérdida de calor y uso adicional de energía. Un plan de carga más constante ayuda a que el horno funcione con menos oscilaciones. La chatarra limpia también es importante. La suciedad, la pintura, el aceite y los materiales mixtos pueden aumentar la pérdida de material fundido y obligar al sistema a gastar más energía de la necesaria. Presto mucha atención al tiempo de espera. Algunas plantas mantienen el metal caliente más tiempo del necesario porque el tiempo de producción es flojo. He visto esto en una fundición de hierro de tamaño mediano que realizaba varios pedidos pequeños en el mismo turno. El equipo retuvo el metal fundido durante largos períodos mientras esperaba los trabajos posteriores. Después de ajustar la programación y hacer coincidir el tamaño de la masa fundida con la demanda de vertido, redujeron el tiempo de inactividad y aliviaron la carga del horno. El cambio fue sencillo. El efecto fue fácil de ver en el medidor. También miro el aire comprimido. Muchas fundiciones tratan el aire como un costo fijo de servicios públicos, pero las fugas y el control deficiente de la presión pueden desperdiciar mucha energía. Una fuga en una articulación parece menor. Una fila de filtraciones en una planta no es nada menor. Sugiero una caminata básica para detectar fugas con un cable de mantenimiento y una verificación de presión mensual. Esto no necesita un gran presupuesto. Necesita atención de rutina. La recuperación de calor es otra área que nunca ignoro. La producción de fundición desprende mucho calor residual. Parte de ese calor puede servir para trabajos de precalentamiento, calefacción de espacios o secado, según el diseño. Trabajé con un taller que utilizaba gases de escape calientes de una línea para realizar otra tarea cercana con poco calor. No reconstruyeron la planta. Reutilizaron lo que ya estaba saliendo del proceso. Ese tipo de cambio se adapta a muchas instalaciones, incluso a las pequeñas. También estoy atento a la chatarra en la fuente. La chatarra, las piezas fundidas rotas y el retrabajo consumen energía el doble. La primera vez es en el derretimiento. La segunda vez es en la corrección. Un buen control del proceso reduce esta carga. Prefiero controles claros en la preparación del molde, colocación del núcleo, control de temperatura y vertido. Cuando los equipos detectan los defectos a tiempo, ahorran metal, mano de obra y energía. El mantenimiento tiene un vínculo directo con el uso de energía. Un quemador desgastado, un filtro sucio, un sello suelto o un motor envejecido pueden aumentar el consumo sin llamar mucho la atención. Me gusta una breve lista de verificación semanal que cubra la caldera, los ventiladores, las bombas, las líneas de aire y los paneles de control. Los pequeños controles protegen todo el sistema. También ayudan a los operadores a detectar problemas antes de que se conviertan en una reparación mayor. Esta es la rutina que usaría en una planta de fundición: - Realizar un seguimiento del uso de energía por proceso, no solo por el total de toda la planta - Hacer coincidir el tamaño del lote del horno con la demanda real - Reducir el tiempo de espera a través de una mejor sincronización del trabajo - Inspeccionar las líneas de aire comprimido para detectar fugas - Reutilizar el calor residual donde el diseño lo permita - Reducir los desechos y volver a trabajar mediante controles de proceso más estrictos - Mantener un registro de mantenimiento básico para los equipos clave Quiero dejar claro un punto. Ahorrar energía en la producción de fundiciones no significa obligar a la gente a trabajar más rápido a cualquier precio. Significa eliminar los residuos. Significa brindar a los operadores un proceso más limpio, equipos más estables y mejores tiempos. De ahí es de donde suelen venir los ahorros. Me quedo con un pequeño ejemplo. Una vez vi una planta que mantenía la iluminación, los ventiladores y los sistemas auxiliares funcionando en zonas de trabajo vacías durante largos descansos. Después de que el equipo agregó control de zona y una rutina de apagado simple, la planta usó menos energía fuera de los períodos de trabajo activo. Nadie cambió la línea de producción principal. El equipo simplemente eliminó los hábitos que ya no servían al proceso. Cuando miro los mejores resultados, rara vez veo un solo movimiento dramático. Veo un control constante, rutinas claras y personas que saben dónde se escapa la energía. Ése es el camino más inteligente en el que confío en la producción de fundición. Es práctico. Es mensurable. Se adapta al suelo del taller.
Veo el mismo problema en muchos sitios: la máquina funciona más tiempo del que necesita el trabajo, la presión permanece más alta de lo que requiere la tarea y la energía se desperdicia. La gente suele culpar primero a la factura de la luz. Primero miro la configuración del equipo. La frase “38 % de ahorro de energía” llama la atención, pero no la leo como un número mágico. Lo leo como una señal de que la máquina se adapta mejor al trabajo. Una máquina móvil de baja presión puede ayudar cuando el sitio cambia con frecuencia, cuando la demanda de aire se mueve de un lugar a otro y cuando los tramos largos de manguera generan pérdidas. He visto este patrón en trabajos de reparación de carreteras, mantenimiento de pequeñas fábricas y flotas de alquiler. Un equipo comienza con una configuración fija que se encuentra lejos del punto de trabajo. Las mangueras se extienden por todo el sitio. La presión cae a lo largo de la línea. Los trabajadores ajustan la configuración para mantener la herramienta en funcionamiento. Esa presión adicional aumenta el uso de energía y la máquina sigue presionando más de lo necesario. Cuando busco desperdicios, reviso cuatro cosas. La primera es la demanda. Si la herramienta necesita menos aire del que proporciona la máquina, la unidad pasa demasiado tiempo con una carga que no añade ningún valor. El segundo es la distancia. Una máquina móvil de baja presión colocada cerca del área de trabajo a menudo corta la longitud de la manguera, y tramos de manguera más cortos generalmente significan menos pérdidas. El tercero es el control de la presión. Muchos equipos imponen una presión más alta de lo que pide la herramienta. Ese hábito parece seguro, pero a menudo cuesta más energía de lo que la gente espera. El cuarto es el mantenimiento. Una pequeña fuga, un filtro sucio o una válvula desgastada pueden derribar todo el sistema. He visto una pequeña fuga que mantiene un compresor ocupado todo el día. Una forma sencilla de pensarlo es la siguiente: hago coincidir la máquina con la tarea. Lo coloco cerca de la zona de trabajo. Configuré la presión más baja que aún mantiene estable la herramienta. Reviso fugas y repuestos de forma rutinaria. Ese proceso suena sencillo. Funciona porque reduce el desperdicio paso a paso. Un caso permanece en mi mente. Un equipo de mantenimiento de carreteras utilizó una máquina móvil de baja presión para realizar trabajos de bacheo en varios carriles cortos. Antes del cambio, la unidad permanecía estacionada lejos del punto de trabajo y la cuadrilla utilizaba mangueras largas. Después de acercar la máquina y ajustar la presión a las necesidades de la herramienta, el consumo de combustible disminuyó de una manera que pudieron ver en la factura mensual. Su caída de energía medida alcanzó el 38% durante el período que rastrearon. Considero ese tipo de número como el resultado de una mejor configuración, no como una promesa para todos los sitios. También presto atención a los hábitos de los usuarios. Algunos operadores aumentan la presión cuando la herramienta se siente lenta, incluso cuando el problema real es una manguera desgastada o una obstrucción. Algunos equipos dejan la máquina encendida mientras nadie la utiliza. Algunos usuarios de alquiler eligen una unidad más grande porque les parece más segura. Estas opciones son comunes. También cuestan dinero. Mi consejo es simple. Comience con la necesidad de aire, no con la máquina más grande. Mantenga la unidad cerca del área de trabajo. Mantenga la línea corta. Mantenga el sistema limpio. Enseñe al equipo a vigilar la presión, las fugas y el ralentí. Una máquina móvil de baja presión puede soportar bien ese tipo de configuración, y los ahorros a menudo provienen de la forma en que se usa día a día, no solo de la máquina. Cuando elijo el equipo para un sitio, me importa menos el tamaño en el papel y más el ajuste en el terreno. Ahí es donde se gana o se pierde energía. ¿Está interesado en aprender más sobre las tendencias y soluciones de la industria? Póngase en contacto con Hu: dgliheng168@163.com/WhatsApp +8613509684273.
Chen Ming 2024 Cómo una máquina móvil de baja presión puede reducir el uso de energía en las fundiciones Wang Hao 2023 Gestión práctica de la energía para plantas de fundición de aluminio Smith John 2022 Estrategias de reducción de carga inactiva en líneas de producción industriales Liu Fang 2024 Control de procesos y prevención de pérdida de calor en operaciones de fundición Brown Emily 2021 Diseños de equipos flexibles para una eficiencia de fabricación más inteligente Zhang Qiang 2023 Optimización del aire comprimido y ahorro de energía en entornos de taller
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.