

Por favor déjanos un mensaje
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
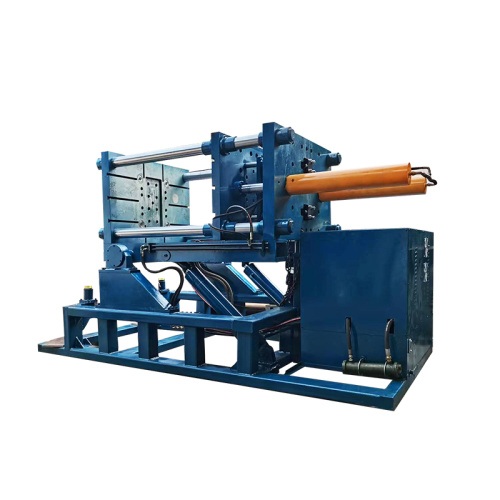
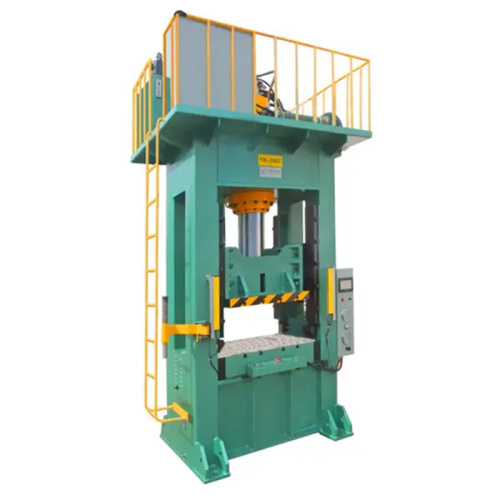
¿Por qué desperdiciar 50.000 dólares al año en tiempo de inactividad cuando una máquina móvil de baja presión más inteligente puede ayudar a mantener las operaciones en movimiento? Los paros no planificados agotan las ganancias debido a la pérdida de producción, reparaciones de emergencia, exceso de mano de obra y retrasos en las entregas, pero un enfoque más proactivo puede cambiar eso rápidamente. Al mejorar la visibilidad, respaldar el mantenimiento preventivo y predictivo y brindar a los equipos una solución flexible que pueden implementar donde más se necesita, este sistema móvil ayuda a reducir las costosas interrupciones y aumentar el tiempo de actividad hasta un 3 %. Para los fabricantes y operadores industriales presionados para hacer más con menos, ofrece una forma práctica de reducir el tiempo de inactividad, proteger la producción y convertir el mantenimiento de un gasto reactivo en una ventaja competitiva.


Cada hora que se detiene una línea, veo la misma reacción en cadena. Los pedidos se retrasan. Los trabajadores esperan. Los costos de reparación aumentan. Una pequeña falla se convierte en una producción perdida, luego en un envío retrasado y luego en un cliente insatisfecho. Para muchas empresas, esa pérdida no se refleja en una línea clara. Se esconde en pequeños huecos a lo largo de la semana. Por eso trato el tiempo de inactividad como un problema de efectivo, no sólo como un problema de máquina. Una pieza rota es un costo. La pérdida de producción es otra. Las horas extras añaden más. La chatarra, el envío urgente y la mano de obra adicional pueden hacer que la cifra sea mucho mayor de lo que la gente espera. He visto a propietarios concentrarse en la factura de reparación y perderse el resto. Ahí es donde crece la brecha. Lo que miro primero es el coste total de una parada. - Unidades perdidas que nunca se fabricaron - Mano de obra pagada mientras la línea estaba parada - Horas extras utilizadas para ponerse al día - Restos por reinicios apresurados del trabajo - Gastos de envío por pedidos retrasados - Pérdida de ventas cuando los clientes pierden la confianza Un envasador de alimentos, por ejemplo, puede perder sólo una hora en papel. La llamada de reparación puede ser pequeña. El costo real puede aumentar cuando un turno completo no produce producción, un camión sale medio lleno y el equipo trabaja hasta tarde para recuperarse. He visto ese patrón más de una vez. La falla de la máquina fue breve. La pérdida de dinero no fue así. La buena noticia es que la mayor parte del tiempo de inactividad presenta señales de advertencia. Observo el calor, el ruido, la vibración, las fugas, las correas flojas, los arranques lentos y los reinicios repetidos. Los operadores suelen notar estas señales antes de detenerse por completo. Cuando un equipo los ignora, la misma falta vuelve una y otra vez. Un simple registro ayuda mucho. Me gusta realizar un seguimiento de: - Qué se detuvo - Cuándo se detuvo - Cuánto tiempo permaneció inactivo - Quién lo encontró - Qué lo solucionó - Si volvió a aparecer el mismo problema Esto no necesita un sistema complejo al principio. Una hoja compartida puede funcionar. El objetivo no son datos sofisticados. El objetivo son datos claros. Cuando el mismo problema aparece tres o cuatro veces, lo trato como un patrón, no como mala suerte. Ahí es donde comienza la acción. Algunos pasos han dado resultados sólidos para los equipos con los que he trabajado: - Crear una lista breve de los principales puntos de falla - Mantener repuestos para los artículos que fallan más - Establecer una verificación básica al comienzo de cada turno - Capacitar a los operadores para que informen rápidamente los pequeños cambios - Revisar los registros de tiempo de inactividad cada semana - Separar el servicio planificado de las paradas sorpresa Este tipo de trabajo ahorra más de lo que muchas personas esperan porque reduce las pérdidas repetidas. Una línea que se detiene con menos frecuencia tiene una salida más estable. Una línea estable es más fácil de planificar, más fácil de dotar de personal y más fácil de realizar envíos. También miro el tiempo de mantenimiento. Algunos equipos esperan una falta antes de actuar. Ese enfoque suele costar más. Un mejor hábito es dar servicio a las piezas que se desgastan en un ciclo conocido. Las correas, los sensores, los cojinetes, las palas, los sellos y los filtros suelen dar señales antes de fallar. Si el equipo los reemplaza o los revisa según un plan establecido, la línea tiene más posibilidades de mantenerse en pie. Una máquina no necesita un cuidado perfecto. Necesita cuidados constantes. También valoro a la gente en la cancha. Normalmente conocen la máquina mejor que el informe. Cuando una máquina empieza a sonar diferente, la escuchan. Cuando un cambio en el tamaño del producto ralentiza la línea, lo ven. Cuando una puesta en marcha tarda más de lo habitual, lo saben. Por eso mantengo el proceso simple. Si el equipo puede informar el problema rápidamente, la solución puede comenzar rápidamente. Aquí importa una cosa más: el coste del retraso. Una pequeña parada que dure diez minutos puede parecer inofensiva. Sin embargo, si esto sucede todos los días, el número crece rápidamente. Por eso no espero a que ocurra una gran crisis antes de actuar. Busco pequeñas pérdidas repetidas. Esas pérdidas a menudo ocultan el problema mayor. Si tuviera que resumir mi opinión en una sola línea, sería esta: El tiempo de inactividad es caro cuando la misma parada se repite una y otra vez. Así que me concentro en tres áreas: - Ver el costo real - Encontrar la causa repetida - Reparar el punto débil antes de que se extienda. Así es como abordaría el problema de las pérdidas de 50.000 dólares. No con pánico. No con conjeturas. Con registros claros, comprobaciones sencillas y seguimiento constante. Cuando una empresa controla bien el tiempo de inactividad, el cambio es fácil de ver. La producción se vuelve más estable. Los equipos dedican menos tiempo a reaccionar. Los clientes obtienen menos excusas. La operación se siente más tranquila. Ese es el resultado al que aspiro siempre.

Conozco el dolor de las pequeñas paradas que se suman. Una línea se detiene para realizar un cheque. Una manguera está demasiado lejos del área de trabajo. Un miembro del equipo camina de un lado a otro sólo para mantener el trabajo en movimiento. He visto ese tipo de retraso convertir un turno normal en uno complicado. Por eso me gusta una máquina móvil de baja presión para el trabajo in situ. Mantengo la unidad cerca de la tarea, configuro la presión donde la necesito y evito movimientos largos por el suelo. La configuración parece más sencilla. El flujo de trabajo se mantiene más estable. Lo que más me importa no es sólo la velocidad. Me importa el control. Una máquina móvil de baja presión me ayuda a mantener la producción estable para trabajos de transferencia livianos, tareas de limpieza, ejecuciones de prueba y otros trabajos que necesitan baja presión en lugar de un sistema pesado. Puedo moverlo donde está el trabajo, en lugar de tirar del trabajo hacia un punto fijo. Yo uso un método simple. - Miro el área de trabajo antes de comenzar - Coloco la máquina cerca del punto de uso - Compruebo la longitud de la manguera, los accesorios y el rango de presión - Realizo una breve prueba antes de comenzar el trabajo completo - Mantengo una lista de verificación básica al lado de la unidad Esa rutina me salva de paradas evitables. También ayuda al equipo a concentrarse en la tarea en lugar de en la configuración. Una pequeña planta empacadora de alimentos con la que trabajé tenía exactamente este problema. Su unidad fija estaba bien sobre el papel, pero el punto de limpieza estaba demasiado lejos de la línea principal. El equipo perdió tiempo moviendo herramientas y ajustando mangueras. Usamos una máquina móvil de baja presión cerca del área de lavado, revisamos la línea y mantuvimos la presión a un nivel que coincidía con la tarea. El equipo aún tenía que hacer el trabajo, pero el proceso resultó más fluido y directo. Me gusta usar una máquina móvil de baja presión porque me da espacio para reaccionar. Si cambia un punto de trabajo, puedo cambiar la unidad. Si un área necesita atención adicional, puedo acercarme. Esa flexibilidad es importante cuando el lugar de trabajo cambia de una hora a otra. También ayuda con el mantenimiento diario. Reviso la unidad antes de cada uso. Busco fugas. Escucho ruidos extraños. Miro el indicador. Mantengo la superficie limpia y el camino despejado. Pequeños hábitos como estos ayudan a que la máquina esté lista y me ayudan a evitar errores simples que pueden ralentizar a todo el equipo. Si trabaja en una planta, taller, ruta de servicio o instalación de limpieza, este tipo de máquina puede hacer que el trabajo parezca menos saturado. Pasas menos tiempo luchando contra la configuración. Dedicas más tiempo al trabajo real. Lo veo como una herramienta práctica, no llamativa. Eso es lo que lo hace útil. Una máquina móvil de baja presión se adapta al trabajo cuando necesito un soporte estable, un movimiento sencillo y una configuración que no desperdicie pasos. Me brinda un camino más limpio de principio a fin, y eso es lo que hace que el día siga avanzando.

He visto el mismo problema en más de una operación: las máquinas permanecen inactivas, la gente espera una solución y los pequeños retrasos se convierten en trabajo desperdiciado, materiales desperdiciados y producción perdida. Lo que parece una pausa menor al comienzo del día a menudo se convierte en una parada más larga más adelante. Una pieza faltante, una transferencia lenta, una verificación tardía, una herramienta que no estaba lista, una tarea que debía repetirse. La línea no necesita un gran fallo para perder tiempo. Puede perder tiempo en trozos pequeños. Ahí es donde presto atención. Mi objetivo es simple. Quiero más tiempo de actividad, menos esperas y menos desperdicio. Empiezo por el suelo, no por la hoja de cálculo. Cuando entro en un sitio, observo lo que hace que la gente se detenga. Pregunto dónde espera el equipo, dónde frena la máquina y dónde se mueven los materiales demasiadas veces antes de llegar al lugar correcto. Estas señales me dicen más que un informe largo. Si un operador sigue pidiendo la misma herramienta, la configuración es débil. Si una reparación tarda demasiado porque una pieza no está cerca, es necesario modificar el plan de piezas de repuesto. Si un equipo sigue solucionando el mismo problema, es necesario reiniciar el proceso. No intento solucionarlo todo de una vez. Busco los puntos que generan más espera. Me quedo con un pequeño ejemplo. En un taller, el equipo perdía tiempo todos los días porque los artículos más utilizados estaban almacenados lejos del área de trabajo. La gente caminaba de un lado a otro, una y otra vez. Nadie pensó que fuera un gran problema, pero las pérdidas diarias se acumulaban. Acerqué esos artículos, marqué los estantes y le di a cada artículo un lugar claro. El cambio fue sencillo. El efecto no fue pequeño. El equipo trabajó con menos pausas y la línea se movió con menos fricción. Así es como pienso sobre el desperdicio. Los residuos no son sólo desechos que se encuentran en el suelo. El desperdicio puede ser movimiento, espera, retrabajo, manipulación adicional y conjeturas. Utilizo algunos pasos que mantienen las cosas estables. Hago visible el trabajo. Cuando el trabajo es visible, los retrasos aparecen más rápidamente. Me gusta un tablero claro, una lista de verificación limpia y una vista compartida de lo que se hace y lo que se bloquea. Si el equipo puede ver el estado, gastamos menos energía buscando actualizaciones. Gastamos más energía solucionando el problema. Realizo controles de rutina breves y regulares. Una revisión diaria rápida a menudo detecta un problema antes de que se convierta en una parada. Piezas sueltas, poco stock, desgaste de herramientas, mala alineación, etiquetas faltantes. Son cosas pequeñas, pero provocan largas pausas más adelante. Prefiero pasar cinco minutos tranquilos antes que cincuenta minutos apresurados después de una crisis. Protejo el traspaso. Hay mucha espera entre pasos. Un equipo termina, el siguiente equipo no está listo y todo el flujo se ralentiza. Miro de cerca los puntos de transferencia. Quiero que la siguiente persona esté lista antes de que llegue el trabajo. Eso significa tiempos claros, roles claros y estándares claros. Cuando las personas saben qué esperar, pierden menos tiempo preguntando y comprobando. Mantengo las piezas de repuesto y las herramientas clave al alcance de la mano. Si una reparación depende de una pieza que tarda demasiado en encontrar, el tiempo de actividad se verá afectado. He aprendido que un pequeño stock de los artículos adecuados puede ahorrarte una larga parada. La misma idea funciona con herramientas, etiquetas y suministros básicos. No me quedo con todo. Mantengo lo que frena los retrasos más habituales. Le enseño al equipo a informar los pequeños problemas con antelación. Algunas personas esperan porque no quieren interrumpir el día. Entiendo ese hábito. Todavía les pido que hablen. Un pequeño sonido de una máquina, una señal débil, una respuesta lenta de un sistema, son los primeros signos. Cuando el equipo los informa temprano, mantenemos el control. Cuando se quedan en silencio, la parada crece. También me centro en el ajuste. Un proceso puede verse bien en el papel y aun así fallar en el terreno si el trabajo no coincide con las personas, las herramientas o el espacio. He visto un plan sencillo desmoronarse porque los pasos estaban demasiado separados o las instrucciones eran demasiado difíciles de seguir. Prefiero pasos simples que la gente pueda repetir. Simple no significa débil. Lo simple es más fácil de mantener estable. Mi opinión es que el tiempo de actividad se construye, no se espera. No espero a que un problema se demuestre. Observo los retrasos, elimino la fricción y mantengo el trabajo fácil de seguir. Así disminuye la espera. Así es como disminuyen los residuos. Así es como un equipo se mantiene firme. Si dirige una planta, un taller o una operación de servicios, comenzaría con tres preguntas: ¿Dónde esperamos con mayor frecuencia? ¿Qué sigue provocando que se repita el trabajo? ¿Qué pequeña solución ahorraría más tiempo esta semana? Esas preguntas son sencillas y por eso las uso. Me llevan a la causa real, no sólo al síntoma visible. He aprendido que un mejor tiempo de actividad no siempre proviene de un presupuesto mayor o de un cambio mayor. Muchas veces proviene de una mejor ubicación, un mejor momento y mejores hábitos. Cuando el trabajo está despejado, la gente se mueve con menos estrés. Cuando el proceso es limpio, la línea desperdicia menos. Cuando el equipo confía en el sistema, el día se siente más ligero. Ese es el tipo de resultado por el que sigo trabajando.
Veo el mismo problema una y otra vez en la producción: una pequeña parada se convierte en un gran retraso. Una línea se detiene. Un equipo espera. Los pedidos se deslizan. La presión aumenta rápidamente. Cuando trabajo con fábricas, no empiezo con grandes promesas. Empiezo con los puntos de parada que más duelen. El objetivo es simple: reducir el tiempo de inactividad y mantener la producción en movimiento. Me concentro en las causas que aparecen todos los días: - piezas desgastadas que fallan sin previo aviso - sensores sucios y detectores bloqueados - entrega tardía de material a la línea - brechas en la entrega de turnos - pasos de reparación poco claros - operadores que conocen la máquina, pero no las señales de advertencia. He descubierto que el tiempo de inactividad rara vez es un problema importante. Suele ser un montón de pequeños problemas que nadie solucionó a tiempo. Mi primer paso es seguir cada parada, incluso las cortas. Si una máquina se para durante dos minutos, igual la anoto. Si esto sucede cinco veces en un turno, eso importa. Las pequeñas paradas suelen señalar el verdadero problema. Un cable suelto. Un sensor que necesita limpieza. Una pieza que se desgasta más rápido de lo que el equipo espera. Un registro simple me ayuda a ver patrones rápidamente: - nombre de la máquina - hora de parada - motivo de la parada - turno - nota del operador - acción de reparación Ese tipo de registro es fácil de mantener y de leer. Le brinda al equipo hechos en lugar de conjeturas. También presto mucha atención al mantenimiento preventivo. Una máquina que hoy luce bien puede fallar mañana si nadie controla sus puntos débiles. Establezco una rutina clara para los elementos que fallan con frecuencia: correas, cojinetes, filtros, sensores, motores y puntos de lubricación. No espero una avería completa. Reviso las partes importantes antes de que se conviertan en un trabajo más grande. Un ejemplo real se quedó conmigo. En una línea de embalaje que visité, el equipo seguía perdiendo producción porque un sensor fotoeléctrico dejaba de leer las cajas. El problema no era el sensor en sí. El polvo en la lente provocó el error. Agregamos un breve paso de limpieza al cambio de turno y la línea funcionó con menos paradas. La solución fue pequeña. El resultado importó. También hago que los repuestos sean más fáciles de alcanzar. Nada retrasa más una reparación que buscar una pieza faltante. Mantengo las piezas que fallan con mayor frecuencia cerca de la línea o en un lugar de almacenamiento marcado. Los etiqueto claramente. Compruebo los niveles de existencias con frecuencia. De esa manera, cuando un motor, relé, fusible o sensor falla, el equipo no pierde más producción mientras alguien busca un reemplazo. La formación es tan importante como las herramientas. Cuando los operadores saben cómo suena y luce una máquina normal, detectan los problemas a tiempo. Notan una extraña vibración. Escuchan un cambio de velocidad. Ven que el flujo del producto cambia antes de que la línea se detenga. Me gustan las sesiones de formación cortas y prácticas. La teoría larga no ayuda mucho en un piso concurrido. Los pasos simples lo hacen. También hago limpieza de turnos. Un traspaso débil crea problemas repetidos. Un turno ve una falla y no la explica bien. El siguiente turno comienza a ciegas. Utilizo una breve hoja de entrega con solo los detalles útiles: - fallas activas - arreglos temporales - piezas utilizadas - estado de la máquina - tareas abiertas Esto mantiene al siguiente equipo listo antes de que comience el turno. Los datos me ayudan a tomar mejores decisiones, pero lo mantengo simple. No necesito un informe complejo para detectar un problema. Necesito cifras claras sobre el tiempo de parada, las fallas repetidas, la duración de la reparación y la pérdida de producción. Si una línea se detiene en el mismo punto cada semana, sé dónde buscar. Si un turno tiene más paradas, compruebo la formación, el traspaso y la carga de trabajo. Los números me muestran dónde está la presión. Mi punto de vista es simple: el tiempo de inactividad disminuye cuando el equipo hace visibles los pequeños problemas con anticipación. Una fábrica no necesita condiciones perfectas para mantener la producción en movimiento. Necesita rutinas claras, respuesta rápida y registros honestos. Necesita personas que actúen antes de que una falla menor se convierta en una pausa larga. Ese es el método en el que confío. Mantenga los controles breves. Mantenga los registros limpios. Mantenga los repuestos cerca. Mantener al equipo informado. Cuando me concentro en esos conceptos básicos, la producción continúa con menos estrés y menos sorpresas.

Solía tratar el tiempo de actividad como una línea en un informe. Luego vi lo que realmente hace una interrupción. Una página de pago se congela, los pedidos se detienen, los mensajes de soporte aumentan y la confianza cae rápidamente. La pérdida no es sólo técnica. Llega a ventas, servicio y repetición de negocios. Por eso dejé de perseguir grandes promesas y comencé a buscar pequeñas soluciones que generaran una ganancia constante. Un aumento del 3 % en el tiempo de actividad puede provenir de un trabajo simple realizado con cuidado. Aprendí una cosa desde el principio: la mayoría de los problemas de tiempo de actividad no provienen de una gran falla. Provienen de algunos puntos débiles que siguen apareciendo. Un cliente con el que trabajé tenía una pequeña tienda en línea. Su sitio se veía bien en los días tranquilos. Durante las horas punta, la página de pago se ralentizaba y algunos visitantes se marchaban antes de finalizar el pedido. El equipo pensó que necesitaban una reconstrucción completa. Miré los registros y vi una imagen diferente. Un trabajo en segundo plano llegaba a la base de datos al mismo tiempo que el tráfico de pago. El sitio no estaba completamente roto. Estaban siendo presionados demasiado en un solo lugar. Mi enfoque fue simple. 1) Encontré el punto débil antes de tocar el código. Verifiqué registros de errores, consultas lentas, solicitudes fallidas y patrones de uso máximo. No lo adiviné. Busqué el paso exacto donde los usuarios perdieron el acceso o vieron un retraso. En muchos casos, el problema radica en una pequeña ruta, como iniciar sesión, buscar, pagar o cargar archivos. Cuando encuentre ese camino, puedo centrar la solución en lo que importa. 2) Mantuve alertas vinculadas al riesgo real. Muchos equipos reciben demasiadas alertas. La gente empieza a ignorarlos. Prefiero alertas que apunten al impacto en el usuario. Un aumento en la tasa de error es importante. Un retraso en el pago es importante. Un trabajo de respaldo fallido puede ser importante si afecta la cobertura de restauración. Una pequeña tormenta de alerta no sirve de nada si nadie sabe qué hacer con ella. Establezco desencadenantes claros, propietarios claros y una breve nota de respuesta para cada alerta. De esa manera, el equipo ve el problema rápidamente y sabe dónde buscar. 3) Reduje el riesgo de liberación. Muchos tiempos de inactividad comienzan durante la implementación. He visto fallar un producto limpio después de un lanzamiento apresurado, falta un archivo de configuración o una configuración de caché incorrecta. Por eso mantengo los lanzamientos pequeños. Pruebo los cambios en un espacio seguro. Compruebo la salud después de cada empujón. Mantengo una ruta de reversión lista antes de que se publique el lanzamiento. Esto suena básico y lo es. El trabajo básico a menudo protege el tiempo de actividad mejor que las soluciones llamativas. 4) Eliminé puntos únicos de falla. Un servicio débil puede derribar el resto. Busco partes compartidas que tengan demasiada carga: un nodo de base de datos, una ruta API, una capa de caché, un servidor de archivos. Si uno de ellos falla, todo el flujo de usuarios se siente interrumpido. Intento agregar una ruta de respaldo, dividir el trabajo pesado o alejar las tareas no urgentes del flujo de solicitudes principal. En el caso de la tienda, alejamos el trabajo en segundo plano del horario de pago y agregamos una capa de caché más clara para las páginas de productos. La ruta de pago se volvió más estable y los tickets de soporte disminuyeron. 5) Reviso cada falla y la convierto en una lista de soluciones. Esta parte importa más de lo que la gente espera. Después de cada interrupción o cuasi accidente, escribo tres cosas: - qué falló - qué vio el usuario - qué cambiaré a continuación Ese hábito evita que vuelva a ocurrir el mismo problema. Un equipo puede sobrevivir a un mal día. Repetir el mismo mal día es lo que duele. Me gusta este enfoque porque mantiene el trabajo práctico. No necesito un gran presupuesto para mejorar el tiempo de actividad. Necesito datos claros, un proceso de liberación tranquilo y el hábito de arreglar la parte que más perjudica a los usuarios. Una ganancia del 3% puede parecer pequeña sobre el papel. En el uso real, puede significar menos pagos fallidos, menos llamadas de soporte y menos momentos en los que un cliente pierde la confianza. Ese es el tipo de ganancia que me importa. Si tuviera que empezar de nuevo con un sistema nuevo, comenzaría con registros, alertas y control de versiones. Buscaría el camino débil que causa más dolor. Arreglaría ese camino, observaría el resultado y luego pasaría al siguiente.

Sigo viendo la misma escena en las fábricas. Una línea comienza bien, luego una pequeña caída de presión ralentiza las herramientas, las pruebas, el trabajo de limpieza o una estación clave. La gente espera. El trabajo se retrasa. La solución suele costar más esfuerzo que el problema en sí. Por eso presto mucha atención a la energía móvil de baja presión. Quiero una configuración que se mueva rápido, se conecte rápido y mantenga la presión constante donde se realiza el trabajo. Cuando la unidad se ubica cerca del punto de uso, veo menos pérdidas de manguera, menos interrupciones y menos cambios de último momento en el piso. Mi enfoque es práctico. Compruebo si la unidad móvil de baja presión coincide con el lugar de trabajo y no solo con la placa de características. Miro la necesidad de flujo, el rango de presión, el tipo de conexión, el espacio disponible y el camino que tomará la manguera. Si la ruta de la manguera es larga o está bloqueada, resulta más difícil confiar en la configuración. También miro la rutina diaria. Una unidad puede verse bien en el papel y aun así fallar en uso si el equipo no puede conectarla sin confusión. Por eso prefiero un diseño que mantenga los pasos cortos. Mueva la unidad a su lugar. Bloquee las ruedas. Conecte la línea. Comprueba la lectura. Comienza el trabajo. Cuando planifico la continuidad de la línea, trato la energía móvil de baja presión como una herramienta de trabajo, no como un objeto de repuesto guardado en un rincón. Asigno a una persona para que controle la presión y el flujo durante el cambio. Mantengo accesorios de repuesto cerca de la unidad. Marco el recorrido de la manguera para que nadie tropiece o arrastre la línea por bordes afilados. Estas pequeñas acciones te ahorran muchos problemas más adelante. Vi esto durante el servicio de una línea de envasado en una planta de tamaño mediano. El sistema fijo necesitaba una revisión de válvulas y el equipo no podía dejar la línea inactiva durante todo el turno. Introducieron una unidad de energía móvil de baja presión, la conectaron cerca del área de trabajo y mantuvieron estable el suministro temporal mientras el sistema principal estaba en servicio. La tripulación mantuvo la calma porque el escenario estaba claro. El trabajo se desarrolló sin más idas y venidas. Esa es la parte en la que más confío. Un buen plan de energía móvil de baja presión no intenta ser llamativo. Simplemente ayuda a las personas a seguir trabajando cuando la fuente principal necesita atención. Si estuviera configurando una línea desde cero, mantendría el plan simple. Mapearía las estaciones que no pueden pausar. Yo colocaría la unidad móvil cerca de esos puntos. Probaría la conexión antes de que comience el turno. Entrenaría al equipo sobre una forma de configurarlo cada vez. Ese enfoque me da más control sobre la línea y menos estrés cuando el trabajo cambia en el último momento. También hace que la unidad de potencia móvil de baja presión sea más fácil de usar día tras día, que es lo que la mayoría de los equipos necesitan en una planta concurrida. Agradecemos sus consultas: dgliheng168@163.com/WhatsApp +8613509684273.
John Smith 2023 Estrategias de mantenimiento preventivo para reducir el tiempo de inactividad de la producción Anna Lee 2022 Cálculo del costo total del tiempo de inactividad en las operaciones de fabricación Michael Wang 2024 Sistemas móviles de baja presión para flujos de trabajo flexibles en el sitio David Brown 2021 Mejora del tiempo de actividad mediante un cambio claro de turnos y capacitación de operadores Emily Chen 2020 Seguimiento de fallas repetidas para reducir el tiempo de parada en la fábrica Peter Johnson 2023 Métodos eficientes para reducir el tiempo de espera y el desperdicio en la producción
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.