

Por favor déjanos un mensaje
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
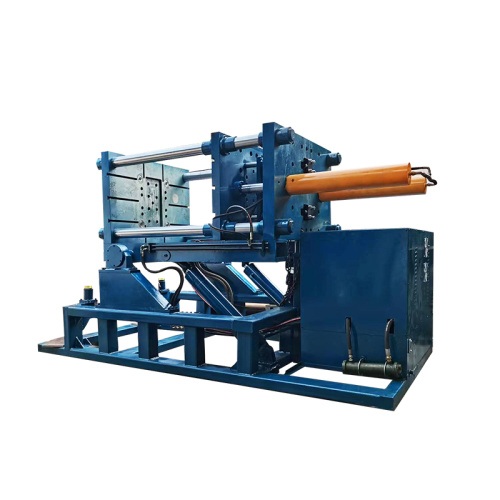
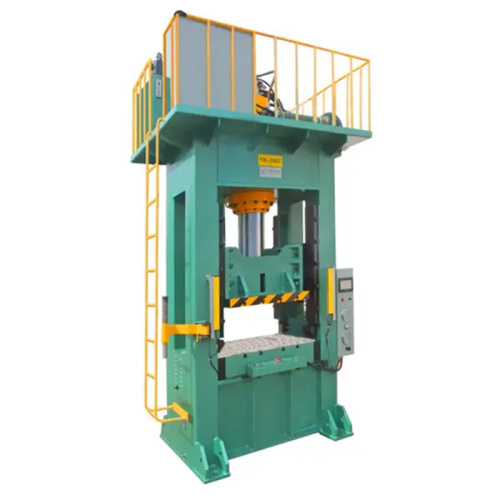
El veredicto del gerente de una fundición en el mundo real es claro: esta máquina logró una espectacular reducción del 68 % en defectos, lo que se tradujo en una calidad más consistente, menos retrabajo y una mayor confianza en la producción. Más allá de las cifras, el resultado apunta a una ganancia práctica para el taller: mejor eficiencia, menos desperdicio y un camino más confiable hacia una mayor producción y rentabilidad.


Pasé demasiados turnos viendo repetirse el mismo problema. Pasaría un buen derretimiento. Un molde quedaría bien. Luego, los defectos aparecieron en la inspección y tuve que explicar por qué un lote pasó y el siguiente falló. Esa presión se encuentra en todos los pisos de fundición que conozco. Los costos de la chatarra aumentan. El retrabajo consume horas. Albaranes de entrega. Mi equipo lo siente y yo también. Lo que cambió para nosotros no fue una gran solución. Fue un conjunto de cambios pequeños y constantes que hicieron que fuera más fácil confiar en el proceso. Nuestra tasa de defectos se redujo en un 68 % en una línea después de que intensificamos el control de los pasos que solían desviarse. Quiero compartir lo que aprendí, porque la lección fue simple: la mayoría de los defectos no provienen de un error dramático. Surgieron de pequeñas lagunas que ignoramos durante demasiado tiempo. Empecé mirando dónde empezaban los defectos. Eso suena básico, pero tuve que dejar de adivinar. Revisamos las etiquetas de desechos, las notas de turno, los registros de moldes y los registros de fusión. El patrón era claro. Algunos defectos provinieron de cambios de humedad en la arena. Algunos provinieron de una mala transferencia entre turnos. Algunos provinieron de un diseño de puerta que funcionó en papel pero dejó un relleno débil en la pieza. También vi un problema que muchas plantas conocen bien: la inspección estaba detectando problemas, pero no con la suficiente antelación. Entonces cambié la forma en que trabajábamos. Lo que cambié en el piso 1. Reduje los puntos de control. Dejamos de revisar todo de manera flexible. Elegimos los valores que más importaban: - humedad de la arena - dureza del molde - temperatura de vertido - tiempo de enfriamiento - ubicación del núcleo Mi equipo publicó estos objetivos donde todos pudieran verlos. Cuando un valor se salía del rango, no esperábamos al siguiente lote. Paramos y lo arreglamos. 2. Hice el traspaso de turnos más serio. Antes de este cambio, los traspasos eran apresurados. Un equipo sabía que se había desplazado una mezcla de arena. La siguiente tripulación no siempre lo escuchó. Agregué una breve hoja de entrega con solo cinco elementos: - qué cambió - qué se mantuvo estable - qué defecto vimos - qué herramienta necesitaba revisión - qué observar en la siguiente ejecución Ese pequeño paso eliminó mucha confusión. 3. Acerqué la revisión de defectos a la línea en la que no quería que la inspección pareciera un mundo separado. Así que caminé con los inspectores y los operadores. Les pedí que señalaran la pieza y explicaran lo que vieron. Una grieta cerca del borde. Un breve relleno en la misma esquina. Una marca en la superficie que coincidía con la costura de un molde. Cuando las personas ven el defecto al lado del paso del proceso, aprenden más rápido. 4. Solucioné un problema de diseño que seguía apareciendo. Tuvimos un casting con errores repetidos. El equipo siguió cambiando la configuración del horno, pero la raíz del problema no era solo el calor. El camino de la puerta era demasiado débil para esa geometría. Ajustamos el diseño del corredor y probamos una pequeña muestra. Después de eso, el número de defectos disminuyó. Ese momento me recordó que no todos los defectos son un problema del horno. Algunos son problemas de diseño al usar una máscara de proceso. 5. Utilicé imágenes simples. Me gustan las herramientas que mi equipo puede leer en diez segundos. Usamos un tablero de pared para: - recuento diario de defectos - tipo de defecto principal - estado de la línea - correcciones abiertas No se necesitan informes extensos. El suelo pudo ver la tendencia de un vistazo. Eso me ayudó a captar la deriva antes de que se convirtiera en chatarra. Cómo se veía el cambio día a día El cambio no fue dramático al principio. Una semana perdimos menos piezas. La semana siguiente, la misma pieza falló con menos frecuencia. Un mes después, mi equipo dedicó menos tiempo a clasificar los modelos malos y más a crear los buenos. También noté algo más. El humor cambió. Cuando los operadores saben qué mirar, trabajan con más confianza. Cuando los inspectores obtienen datos limpios del proceso, dejan de sentirse como la última línea de defensa. Cuando puedo mostrar la causa, no sólo el defecto, todo el taller se tranquiliza. Un ejemplo sencillo de un trabajo. Teníamos un lote de piezas con un defecto superficial cerca de la misma esquina. Al principio, parecía un problema aleatorio. Revisé la mezcla de arena, el registro de vertido y las notas centrales. La falla coincidió con un pequeño cambio en la humedad y un retraso en la configuración del núcleo en un cambio de tripulación. Corregimos el objetivo de la mezcla, ralentizamos la transferencia y mantuvimos seca el área central. El siguiente lote salió con muchos menos rechazos. Ese tipo de resultado me importa más que un informe pulido. Me dice que la tienda aprendió algo real. Lo que le diría a otro director de fundición: No espere a tener un sistema perfecto. Comience con el defecto que más ve. Rastree el paso hasta el paso que lo causó. Haga que la verificación sea lo suficientemente simple como para que la tripulación la use todos los días. Mantenga los datos cerca de la línea. Hable con las personas que tocan la pieza, no solo con las personas que revisan el informe. Ese enfoque funcionó para nosotros. Puede que no resuelva todos los problemas en todos los pisos, pero le brinda una mejor manera de trabajar. Sigo creyendo esto: la calidad mejora cuando el proceso se vuelve más fácil de ver. Eso es lo que nos ayudó a eliminar defectos, ahorrar esfuerzo y construir un taller que reacciona más rápido cuando algo se desvía.

Sigo viendo el mismo problema en el taller: se acumula chatarra, la producción disminuye y la gente empieza a adivinar de dónde viene la pérdida. Un lote defectuoso, un ajuste flojo, una entrega apresurada, una herramienta desgastada. Los pequeños problemas se acumulan rápidamente. El coste no es sólo material. Es tiempo, confianza y calma lo que está en juego. He aprendido que la reducción de desechos funciona mejor cuando lo trato como un hábito diario, no como una medida de rescate una vez que el daño ya está hecho. Así es como lo miro desde el suelo. Empiezo con la pila en sí. Cuando paso por delante de un contenedor de basura, no solo veo residuos. Veo un patrón. Hago tres preguntas sencillas: - Qué fue rechazado - Dónde ocurrió - Quién lo vio primero. Esa comprobación rápida me da una pista real. Una pieza rota cerca de una máquina puede indicar un problema de configuración. Los bordes doblados cerca de otra estación pueden indicar manipulación. Las etiquetas mixtas pueden indicar una brecha en el proceso. La pila de chatarra habla si presto atención. También mantengo el registro simple. Un informe largo puede ocultar la verdad. Prefiero un registro breve con notas claras: - Nombre del producto - Turno - Tipo de falla - Máquina o estación - Cantidad perdida - Breve nota del operador He descubierto que las personas comparten mejores detalles cuando el formulario es sencillo. Es más probable que un trabajador de línea escriba "Error en el sellado después de la caída de temperatura" que completar una página llena de campos vagos. Esa línea puede salvar horas después. Le pregunto al equipo antes de preguntarle a la máquina. La gente en la sala suele detectar el problema temprano. Escuchan un cambio de sonido. Sienten un arrastre. Notan una parte que queda un poco fuera de lugar. Yo escucho eso. Una vez, en una operación de embalaje que yo apoyaba, el equipo seguía viendo pequeños desgarros en el mismo lado del envoltorio. La máquina parecía estar bien a simple vista. El operador señaló que el rollo de película quedó un poco desigual después del cambio. Ese pequeño cambio fue la causa. Arreglamos la posición del rollo, cortamos la chatarra y detuvimos la pérdida repetida. Ese tipo de momento se queda conmigo. El piso a menudo sabe la respuesta antes que los números. Mantengo estrictos controles de configuración. Una configuración débil puede desperdiciar un turno completo. Me gusta una breve lista de verificación que cubra los conceptos básicos: - Material correcto cargado - Herramientas bien asentadas - Configuraciones coincidentes con la hoja de trabajo - Pieza de muestra revisada antes de la ejecución completa - Aprobación clara antes del lanzamiento Esto no es trabajo adicional. Ahorra trabajo. Un comienzo limpio hace que el resto de la carrera sea más suave. Presto atención a los cambios. Un cambio apresurado puede dejar atrás configuraciones antiguas. He visto un aumento de la chatarra después de un cambio rápido de un producto a otro. La tripulación se movía rápido, pero un riel guía permaneció en la posición anterior. Eso significó una serie de piezas defectuosas antes de que alguien se diera cuenta. Mi solución es simple. Ralentizo la transferencia lo suficiente para confirmar la nueva configuración. Una breve pausa puede proteger todo el lote. Utilizo pruebas pequeñas, no grandes conjeturas. Si sigue apareciendo un defecto, no cambio cinco cosas a la vez. Pruebo un artículo. Una configuración. Una parte. Un ajuste. Eso me da una respuesta más limpia. Si la chatarra cae, sé lo que funcionó. Si sigue igual sigo buscando. También me gusta publicar el recuento de desechos donde todos puedan verlo. Un tablero en vivo cerca de la línea ayuda más que un archivo almacenado en una carpeta. Cuando el equipo ve que el número se mueve, se preocupan más. Cuando la cuenta aumenta, el problema parece real. Cuando cae, el equipo ve el resultado de su esfuerzo. Aquí es donde mi punto de vista es simple: la gente protege lo que puede ver. No espero a una revisión mensual para actuar. Si veo un aumento en la chatarra por la mañana, lo comento ese mismo día. Le pregunto qué cambió. ¿Nuevo material? ¿Nuevo turno? ¿Nuevo operador? ¿Desgaste de herramientas nuevas? Una pequeña demora en la respuesta a menudo convierte un problema pequeño en uno más grande. También miro la formación. Gran parte de la chatarra proviene de una falta de habilidades básicas, no de una mala actitud. He trabajado con buenas personas a quienes nunca se les mostró el mejor método de transferencia o el paso de inspección correcto. Una vez que les di una demostración clara y un estándar simple, los errores desaparecieron. Un ejemplo real me llama la atención. En un taller de metal que visité, seguían apareciendo daños en los bordes de las piezas terminadas. El equipo había culpado a la chapa, a la máquina e incluso al proveedor. El verdadero problema era cómo se movía la pieza entre estaciones. Una simple almohadilla de espuma y un nuevo paso de manipulación redujeron el daño rápidamente. Ninguna solución sofisticada. Simplemente una mejor rutina. Por eso confío en las soluciones a nivel del suelo. Son prácticos. Se adaptan al trabajo. Si tuviera que resumir mi enfoque, sería este: - Mirar el borrador - Escribir el patrón - Preguntar a las personas más cercanas - Verificar la configuración antes que la velocidad - Probar un cambio a la vez - Compartir el resultado con el equipo No espero la perfección. Espero un control constante. Menos desperdicio se siente bien porque me indica que el proceso se está volviendo más limpio. Se obtienen más victorias cuando el piso funciona con menos desperdicio, menos retrabajo y menos estrés. Esa es la parte que más valoro. Los números mejoran, sí. El equipo también lo siente.

Solía pensar que una máquina era tan buena como su hoja de especificaciones. Luego aprendí por las malas que lo que realmente necesitaba era una máquina que cumpliera, no una que sólo se viera bien en el papel. En mi trabajo, los retrasos aparecen primero en pequeñas formas. Una cola se hace más larga. Un pedido permanece demasiado tiempo en espera. Un miembro del equipo sigue solucionando el mismo problema. Ahí es cuando comienza el costo real. Quería una máquina que pudiera seguir el ritmo del trabajo diario, realizar tareas rutinarias sin complicaciones y que fuera fácil de usar para el equipo. No quería una herramienta que necesitara atención constante. Quería uno que pudiera encajar en el trabajo real y seguir moviéndose. Ese es el objetivo de una máquina que realmente cumple. Miro tres cosas antes de confiar en cualquier máquina. Tiene que funcionar con la forma en que la gente ya trabaja. Tiene que ser lo suficientemente simple como para que el personal nuevo pueda aprenderlo rápidamente. Tiene que mantenerse estable bajo la presión empresarial normal. Vi esto en una pequeña configuración de empaque con la que trabajé. El equipo tenía una máquina que parecía fuerte en la sala de demostración, pero una vez que llegaban los pedidos, se ralentizaba y necesitaba repetidas comprobaciones. El resultado fue claro. El equipo gastó más energía manejando la máquina que haciendo el trabajo. Lo reemplazamos con un modelo que era más fácil de ejecutar y de mantener. El trabajo no se volvió llamativo. Se volvió suave. Eso importaba más. Así es como juzgo una máquina que ofrece valor real. Empiezo con la tarea. Si la máquina está diseñada para empacar, mezclar, cortar, imprimir o mover productos, debe realizar ese trabajo de manera estable. No me importan mucho las afirmaciones sofisticadas si la producción diaria parece desigual. Compruebo el flujo de trabajo. Una buena máquina debería reducir la fricción. Mi equipo no debería necesitar un entrenamiento prolongado sólo para comenzar un turno. Los botones claros, las configuraciones simples y un diseño limpio ayudan más de lo que la gente piensa. Miro el tiempo de inactividad. Cada parada afecta a toda la línea. Si una máquina necesita reinicios frecuentes, la empresa lo paga con pérdida de concentración y pérdida de producción. Una máquina estable le da al equipo un mejor ritmo. Me importa el apoyo. Cuando es necesario reemplazar una pieza o surge una pregunta, la ayuda rápida es importante. He visto gente perder un día completo porque nadie podía explicar una configuración básica. Ese tipo de brecha crea estrés rápidamente. Mi visión es simple. Una máquina debería ganarse su lugar haciendo el trabajo más fácil, no más difícil. Para una pequeña tienda en línea, eso podría significar una máquina empacadora que mantenga los pedidos en movimiento sin confusión. Para un taller, eso podría significar una unidad que maneje trabajos repetidos con resultados uniformes. Para una panadería, eso podría significar una máquina que mantenga la textura y la producción constantes de un lote a otro. Cada caso es diferente, pero la necesidad es la misma. Quiero resultados confiables, menos desperdicio y un proceso en el que mi equipo pueda confiar. Si volviera a comprar, seguiría este camino: definiría el trabajo antes de mirar las características. Probaría lo fácil que es de usar. Me gustaría preguntar cómo es el mantenimiento en una semana normal. Observaría cómo funciona la máquina bajo la demanda diaria. Elegiría el que se ajuste al trabajo, no el que suene mejor en un discurso de venta. Eso es lo que yo llamo una máquina que realmente cumple. Me da un rendimiento constante. Le da a mi equipo menos estrés. Le da al negocio un proceso más limpio. Y eso, desde mi punto de vista, es lo más importante. Si tiene alguna consulta sobre el contenido de este artículo, comuníquese con Hu: dgliheng168@163.com/WhatsApp +8613509684273.
Smith, John 2021 Control de calidad en la planta de fundición Li, Wei 2020 Reducción de la chatarra mediante la visibilidad del proceso Brown, Emily 2019 Transferencias de turnos y prevención de defectos en la fabricación García, Miguel 2022 Análisis práctico de la causa raíz de los defectos de fundición Patel, Anika 2023 Métodos ajustados para líneas de producción estables Miller, David 2018 Confiabilidad de la máquina y producción diaria en operaciones pequeñas
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.