

Por favor déjanos un mensaje
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
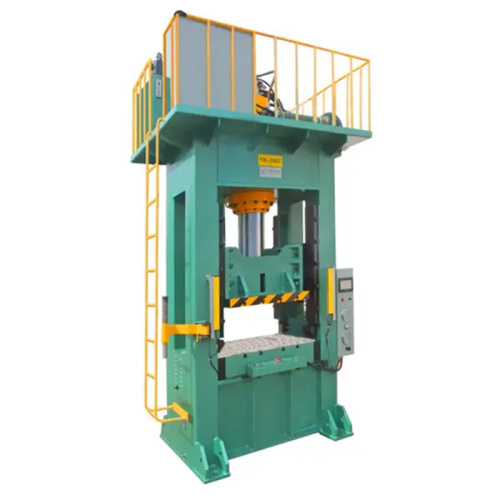
¿Su prensa hidráulica está ralentizando la producción? Una prensa servo de tipo deslizante ofrece una actualización más inteligente al combinar la potencia de los sistemas hidráulicos con la precisión y eficiencia del servocontrol, lo que reduce el tiempo del ciclo hasta en un 40 % y mejora la precisión y la repetibilidad. Al reemplazar una bomba de velocidad constante con un sistema servoaccionado que suministra solo el flujo y la presión realmente necesarios, se puede reducir el uso de energía entre un 40% y un 60%, disminuir el calor, el ruido y el desgaste, y crear un ambiente de trabajo más seguro y cómodo. En comparación con las prensas hidráulicas tradicionales, las servoprensas proporcionan un movimiento altamente programable, un mejor control del tonelaje y un menor mantenimiento, lo que las hace ideales para aplicaciones de alta precisión como el corte fino de automóviles, la electrónica y las piezas médicas. Al mismo tiempo, las prensas hidráulicas siguen siendo la mejor opción para trabajos de conformado de fuerza extrema y trabajos pesados, como forjado y embutición profunda. Para los fabricantes que buscan ciclos más rápidos, costos operativos más bajos y un control de procesos más sólido, una modernización o actualización de una servoprensa puede ofrecer un rápido retorno de la inversión, a menudo en un plazo de 1 a 3 años.

Conozco el sentimiento. Todavía no hay una prensa hidráulica en el suelo y el trabajo se sigue acumulando. El equipo pide actualizaciones. La máquina aún no ha llegado. El calendario empieza a fallar. Veo esto a menudo. Un comprador piensa que lo difícil es elegir la prensa, entonces comienza la espera y la espera trae nuevos problemas. El taller no puede planificar la línea. El instalador sigue pidiendo espacio. La vieja máquina sigue funcionando más allá de su límite. Lo que les digo a mis clientes es simple: no esperen en la oscuridad. Me gustan los pedidos claros, los cheques claros y las fechas claras. Así es como lo manejo. Empiezo con la hoja de pedido. Compruebo el tonelaje, el tamaño de la plataforma, la carrera y el suministro de energía. Si un detalle falla, toda la configuración puede paralizarse. Una prensa de 100 toneladas y una prensa de 150 toneladas pueden parecer parecidas en el papel, pero no sirven para el mismo trabajo. Pido fotos de construcción o un video corto. Esto me ayuda a ver el marco, el cilindro, la caja de control y el acabado. No necesito palabras elegantes. Necesito pruebas de que la máquina está pasando por la etapa de construcción. También confirmo el sitio antes de la entrega. He visto una tienda esperando una prensa y luego perder más días porque el piso no estaba listo. Un pequeño taller de repuestos con el que trabajé tenía una fuerte presión en el camino, pero el ancho de la puerta era demasiado estrecho. La máquina permaneció afuera mientras el equipo buscaba una carretilla elevadora con el alcance adecuado. Ese retraso podría haberse evitado con una inspección del sitio. Mantengo el plan de instalación simple: 1. Confirmar el tamaño y el peso de la máquina 2. Revisar la puerta, el piso y el suministro de energía 3. Hacer espacio para las herramientas y el equipo de carga 4. Establecer una persona de contacto para las actualizaciones 5. Solicitar una prueba antes del envío También les digo a los compradores que piensen en el trabajo que quieren realizar el primer día. Si la prensa es para doblar, formar o enderezar, las herramientas son tan importantes como el marco. Una prensa sin el troquel adecuado puede quedarse inactiva y eso se siente peor que la espera misma. Cuando hablo de retrasos, no uso exageraciones. Utilizo hechos. Una buena prensa debe adaptarse al trabajo, adaptarse al sitio y llegar con un plan. Así es como mantengo el estrés bajo y mantengo el proyecto en marcha. Si todavía está esperando su prensa hidráulica, hoy verificaría tres cosas: la etapa de construcción, la configuración del sitio y el plan de instalación. Ese simple paso ahorra muchos idas y venidas más adelante. De este trabajo he aprendido una lección clara: la máquina es sólo una parte del pedido. El resto es planificación, y la planificación es lo que convierte una larga espera en un comienzo limpio.

Sigo viendo el mismo problema en las líneas de estampado. La prensa funciona, las piezas se ven bien, pero la línea todavía se siente lenta. Los operadores esperan a que termine el golpe. La alimentación tarda más de lo debido. Pequeñas pausas se suman. Al final del turno, ese movimiento perdido se convierte en producción perdida y en más presión sobre el equipo. Por eso presto mucha atención a una servoprensa deslizante. Lo que me gusta de esta configuración es simple: puedo hacer coincidir el movimiento de deslizamiento con la pieza, no forzar la pieza a seguir un ritmo de prensa fijo. Ese cambio es importante cuando el trabajo necesita un avance suave, un conformado cuidadoso o una carrera de prensa corta que aún necesita control. Cuando el movimiento se ajusta al trabajo, la línea deja de perder el tiempo. Vi esto en una línea de piezas pequeñas de metal que fabricaba soportes para uso en electrodomésticos. El equipo tenía un problema constante. La prensa no fue el principal problema. El problema fue la brecha desperdiciada entre acciones. El sistema de alimentación, el movimiento deslizante y la liberación de piezas no funcionaban como un solo flujo limpio. Después de pasar a una servoprensa deslizante, ajustaron el perfil de movimiento para la forma de la pieza y la trayectoria del troquel. No apresuraron todo el proceso. Quitaron los puntos muertos. Ajustaron el recorrido donde la pieza no necesitaba recorrido adicional. También le dieron al carro más control cerca del contacto, lo que ayudó con la calidad de la pieza. El tiempo de su ciclo se redujo aproximadamente un 40 % en ese trabajo. No digo que ese número se ajuste a cada línea. Depende de la pieza, el troquel, el método de alimentación y la calidad de la configuración. Aún así, el patrón es fácil de ver. Cuando el movimiento de la prensa está bien afinado, la línea pasa menos tiempo sin hacer nada. Si tuviera que dividir el cambio en pasos, usaría este enfoque: Paso 1: Verifique dónde se pierde el tiempo Miro el ciclo completo, no solo la carrera de prensa. Observo la alimentación, la formación, la liberación y la transferencia parcial. El punto lento no siempre es lo que la gente espera. Paso 2: haga coincidir el movimiento con la pieza Algunas piezas necesitan velocidad en un punto y control en otro. Una servoprensa deslizante me permite dar forma a ese movimiento. Puedo mantener el deslizamiento rápido cuando ayuda y más lento cuando la pieza necesita cuidado. Paso 3: Establezca la longitud de la carrera con un propósito. Los viajes largos pueden hacer perder tiempo. Los recorridos cortos aún pueden funcionar bien cuando el troquel y la pieza lo permiten. Intento mantener el trazo sólo mientras el trabajo lo necesite. Paso 4: Revise la alimentación y la sincronización del troquel. Una mejor prensa seguirá funcionando mal si la alimentación se retrasa o la liberación del troquel es débil. Compruebo toda la línea como un solo sistema. Paso 5: Pruebe, mida y ajuste nuevamente No confío en las conjeturas. Realizo un seguimiento del tiempo del ciclo, la calidad de las piezas y los desechos. Los pequeños cambios suelen marcar una clara diferencia. Lo que también me gusta es el equilibrio entre velocidad y control. Algunos equipos piensan que más rápido significa menos control. Yo no lo veo así. Cuando el perfil de movimiento está bien configurado, puedo proteger la calidad de la pieza y aun así reducir el tiempo perdido. Eso ayuda cuando el trabajo tiene un gran volumen y el costo de la demora sigue aumentando. Para mí, el valor real no es sólo una prensa más rápida. Es una línea más suave. Son menos paradas. Es menos tensión para el equipo. Es un proceso que parece más fácil de gestionar porque la máquina sigue el trabajo, y no al revés. Si su línea tiene un problema de tiempo de ciclo, comenzaría observando el movimiento de la prensa, no solo la velocidad de la prensa. Una servoprensa deslizante puede brindarle el control que necesita para recortar los desechos, mejorar el flujo y respaldar un ciclo más rápido en el trabajo correcto. Ese es el cambio en el que más confío cuando el objetivo es obtener mejores resultados sin forzar el proceso.
Solía ver el mismo problema una y otra vez: un equipo quería resultados más rápidos, pero cada esfuerzo por acelerar traía más errores, más retrabajo y más estrés. El trabajo parecía intenso, pero el progreso parecía débil. He aprendido que la velocidad sin cuidado suele crear retrasos ocultos. La precisión sin flujo ralentiza a todos. El verdadero objetivo es conservar ambos. Empiezo por observar dónde se interrumpe el proceso. La mayoría de los equipos pierden tiempo en los mismos lugares: - instrucciones poco claras - transferencias repetidas - comprobaciones tardías - materiales faltantes - demasiadas ediciones pequeñas Cuando mapeo el flujo de trabajo paso a paso, los puntos lentos se vuelven fáciles de ver. Una vez observé que un pequeño equipo de envasado seguía arreglando errores de etiquetas al final de la línea. Cada error costaba más tiempo porque el producto ya estaba terminado. Movimos la verificación al inicio de la ejecución y luego agregamos una revisión rápida después de cada lote. La producción se mantuvo estable y el equipo dejó de perder horas reelaborando. También mantengo el proceso simple. Si una tarea depende de la memoria, la velocidad disminuye. Si una tarea depende de conjeturas, la precisión disminuye. Prefiero plantillas claras, nombres de archivos fijos, especificaciones escritas y listas de verificación breves. Estas herramientas no ralentizan el trabajo. Quitan dudas. Un buen ejemplo es un equipo de contenido que vi en una pequeña tienda en línea. Los escritores siguieron cambiando los detalles del producto porque las notas originales estaban dispersas en correos electrónicos, mensajes de chat y borradores. Ponemos cada detalle clave en una hoja compartida. El equipo de redacción trabajó más rápido porque ya no se detenían para confirmar lo básico. Los errores también disminuyeron porque todos siguieron la misma fuente. Presto mucha atención a los traspasos. Muchos equipos pierden precisión cuando una persona termina una tarea y otra la retoma sin una nota clara. Me gusta dejar instrucciones breves, etiquetas limpias y actualizaciones de estado visibles. Si la siguiente persona puede entender la tarea en diez segundos, el trabajo se mueve con menos fricción. También establezco puntos de revisión donde más importan. No espero hasta el final para comprobarlo todo. Reviso la primera muestra, la primera página, el primer recuadro o el primer borrador. Si el resultado inicial no es correcto, corrijo la dirección antes de que todo el lote siga el mismo error. Este hábito ahorra tiempo porque evita grandes correcciones posteriores. La formación también importa, pero la mantengo práctica. Las personas aprenden más rápido cuando pueden ver el estándar y practicarlo de inmediato. Me gustan las demostraciones breves, los ejemplos en vivo y las comparaciones lado a lado de un buen trabajo y un trabajo débil. Cuando un equipo sabe lo que es "correcto", deja de dudar. Sólo eso puede aumentar la velocidad sin perjudicar la calidad. Tengo una regla que uso a menudo: no dejes que la urgencia reemplace a la claridad. Las prisas pueden ocultar pasos débiles por un corto tiempo, pero el costo aparece más tarde. Prefiero eliminar una aprobación adicional, corregir una instrucción poco clara o simplificar un informe que seguir obligando a la gente a actuar con rapidez a través de la confusión. El diseño de procesos limpio me da ritmo y control. Un equipo no necesita condiciones perfectas para funcionar bien. Necesita medidas claras, controles constantes y menos sorpresas. Ahí es donde comienza una producción más rápida. Ahí es también donde se mantiene la precisión.
He visto el mismo problema en muchas tiendas de estampado. Corre la prensa. La bobina está lista. Las herramientas están preparadas. Aún así, la línea parece lenta. Los operadores esperan cambios de alimentación. La configuración requiere pasos adicionales. Pequeños errores de movimiento generan desechos. Cada parada interrumpe el flujo y toda la línea pierde ritmo. Ahí es donde la servopotencia puede ayudar. No trato la potencia del servo como una solución mágica. Lo considero una mejor manera de controlar el movimiento en una línea de estampado. Cuando necesito más control sobre la longitud de alimentación, el tiempo de carrera o el movimiento de transferencia, los servosistemas me brindan el tipo de respuesta que la configuración manual no puede igualar bien. Lo que más me gusta es simple: la máquina sigue más de cerca el proceso. Un alimentador servoaccionado puede ajustar el paso con menos prueba y error. Una servoprensa puede dar forma al movimiento de la pieza, no forzarla a ajustarse a un ciclo rígido. Una transferencia servo puede moverse más suavemente entre estaciones, lo que ayuda a que la línea se mantenga estable. Eso es importante cuando un taller fabrica piezas con tamaños mixtos, tiradas cortas o cambios frecuentes de herramientas. Una vez trabajé en una planta que fabricaba soportes de chapa para electrodomésticos. Su antigua configuración necesitaba repetidas comprobaciones de alimentación en cada turno. El equipo siguió deteniendo la línea para corregir la desviación de longitud y la desalineación de piezas. La prensa no fue el tema principal. El control de movimiento era. Después de pasar a la alimentación servo en el lado de alimentación y transferencia, los operadores tuvieron un proceso de configuración mucho más sencillo. Dedicaron menos esfuerzo a corregir el mismo problema una y otra vez. Ese tipo de cambio no surge de la exageración. Viene del control. Si estuviera mejorando una línea de estampado lento, miraría estos puntos: 1. Precisión de alimentación. Compruebo si el material ingresa al troquel en el mismo punto en cada ciclo. Si la longitud del avance cambia demasiado, la línea pierde velocidad y comete más errores. La potencia del servo me ayuda a mantener la alimentación con más fuerza. 2. Sincronización del movimiento Observo cuándo se cierra la herramienta, cuándo se mueve el material y cuándo se desplaza el brazo de transferencia. Si esas acciones no coinciden bien, la línea se vuelve entrecortada. El servocontrol me permite alinear esos movimientos de manera más limpia. 3. Trabajo de preparación Pregunto cuánto tiempo pasa el equipo ajustando la línea después de un cambio de herramienta. Si la respuesta es "demasiado", sé que el proceso necesita un control más sencillo de la receta. Los sistemas servo pueden almacenar configuraciones y hacer que las ejecuciones repetidas sean más fáciles de manejar. 4. Trabajo del operador Observo a las personas en la línea. Si siguen haciendo pequeñas correcciones manuales, el sistema les está pidiendo demasiado. Una buena configuración del servo reduce esa presión y le brinda al operador un proceso más estable. También creo que las tiendas deberían mantener la interfaz de control sencilla. Un sistema potente aún necesita una pantalla simple, una lista breve de configuraciones de movimiento y un flujo de configuración que el equipo pueda aprender sin estrés. Cuando los controles se sienten confusos, la línea vuelve a disminuir la velocidad. Un buen hardware por sí solo no lo soluciona todo. La experiencia del usuario también importa. Para los compradores y gerentes de planta, esta es la parte que yo tendría en cuenta: la potencia servo funciona bien cuando la línea necesita un movimiento preciso, una configuración más suave y un cambio de producto más flexible. Tiene menos sentido cuando el proceso es muy simple y la configuración actual ya funciona bien. Prefiero adaptar el sistema al trabajo y no al revés. Es por eso que considero la servopotencia como una opción práctica para muchas líneas de estampado. Puede ayudar a que la línea de prensa se sienta más estable. Puede ayudar a que el alimentador se mantenga preciso. Puede ayudar a que la transferencia se mueva con menos tensión. Si su línea de estampado se siente lenta, comenzaría verificando el movimiento, no solo la velocidad de la máquina. A menudo es ahí donde reside el verdadero problema.

He visto un problema al que se enfrentan muchos equipos de prensa: la máquina sigue moviéndose, pero el resultado no coincide con el esfuerzo. Un ciclo de prensa parece simple en la pantalla. Un trazo, una parte, una repetición. En la tienda nunca está tan limpio. Se acumulan pequeños retrasos. Un dado necesita un reinicio rápido. Un sensor envía una señal falsa. Un operador detiene la línea para comprobar una pieza que debería haber pasado. La chatarra se acumula. El número de ciclos aumenta, pero la producción útil se queda atrás. Por eso me centro en cada ciclo de prensa como una unidad de valor. No pregunto: "¿Funcionó la máquina?" Pregunto: "¿Este ciclo produjo una buena pieza al costo correcto?" Empiezo con el tiempo del ciclo. Una prensa que funciona más rápido no siempre es una mejor prensa. He visto equipos acelerar la velocidad y perder el control de la calidad de las piezas. El mejor camino es el movimiento constante. Cuando la velocidad de carrera, la precisión del avance y la configuración del troquel coinciden, cada ciclo se vuelve más estable. Les digo a los equipos que observen los pequeños espacios entre ciclos. Esas brechas a menudo revelan más que el tiempo del ciclo en sí. También observo el trabajo de configuración. Una preparación larga puede anular el beneficio de una racha fuerte. Trabajé con un pequeño taller de estampado que fabricaba soportes para un fabricante de equipos local. Su prensa funcionó bien, pero cada cambio tomó demasiado tiempo. El equipo siguió buscando herramientas, revisando medidores y solucionando el mismo problema de alineación. Cambiamos el flujo de trabajo. Las herramientas permanecieron cerca de la prensa. La verificación de troqueles siguió un camino sencillo. El operador utilizó el mismo orden de preparación en cada turno. La prensa no cambió, pero el uso de cada ciclo mejoró porque el equipo desperdició menos movimiento a su alrededor. La chatarra es otro lugar donde el valor del ciclo desaparece. Una pieza defectuosa todavía utiliza un ciclo completo. Todavía consume energía, mano de obra y desgaste de matrices. Les pido a los equipos que rastreen la causa del desperdicio por ciclo, no solo por turno. Esa vista hace que los patrones sean más fáciles de ver. Un pasador guía desgastado puede crear una falla cada pocos cientos de carreras. Puede aparecer un problema de alimentación después de un cambio de bobina. Cuando las personas conectan el scrap con el ciclo exacto que inició el problema, solucionan la fuente más rápido. El mantenimiento también importa. No espero a que falle una prensa para prestar atención. He aprendido que un breve control diario puede proteger muchos ciclos futuros. Limpiar el área del troquel. Verificar la lubricación. Escuche si hay sonidos inusuales. Mira la expulsión de piezas. Si una prensa empieza a hacer el mismo ruido todas las mañanas, lo trato como un mensaje, no como un sonido de fondo. Unos minutos de atención pueden ahorrarte una larga parada posterior. Los datos ayudan, pero sólo si el equipo los utiliza. Prefiero registros simples que la gente pueda leer rápidamente. Ciclos totales. Buenas piezas. Recuento de chatarra. Detener razones. Hora de cambio. Esos números cuentan una historia clara. Si una prensa ejecuta 20.000 ciclos y 1.200 de ellos se convierten en retrabajo, no lo llamo un día fuerte. Si otra prensa ejecuta menos ciclos pero ofrece un resultado más limpio, quiero saber por qué. Las mejores lecciones a menudo provienen de la línea que parece tranquila. Una cosa que les recuerdo a todos los equipos es esto: a la prensa no le importa el esfuerzo. Sólo muestra resultados. Un ciclo cuenta cuando produce una pieza que se adapta al trabajo, cumple con el cronograma y mantiene la línea en movimiento sin desperdicio. Ese es el estándar que uso. No sólo la velocidad. No sólo la producción. Observo todo el camino, desde la configuración hasta la inspección y el mantenimiento, y luego pregunto dónde ocupa su lugar cada golpe. Cuando trabajo de esta manera, la línea de prensa parece más fácil de manejar. Los operadores saben lo que importa. Los supervisores detectan los problemas antes. La chatarra cae paso a paso. El recuento de ciclos empieza a significar algo real.

Solía ver los mismos problemas en muchas salas de prensado: producción lenta, pliegues desiguales, arreglos repetidos y manos cansadas al final de un turno. Cuando la prensa es difícil de controlar, cada pieza requiere más esfuerzo del que debería. Quería un proceso que se sintiera estable. Quería que el equipo presionara más rápido sin prisas y quería que cada pieza saliera de la misma manera. Eso es lo que para mí significa presionar de forma más inteligente. No más ruido. No más fuerza. Mejor control. Busco una máquina que ofrezca un control claro de la temperatura, una presión estable y ajustes sencillos para diferentes tejidos. Cuando los controles son simples, mi equipo dedica menos tiempo a adivinar. Una camisa, un panel de chaqueta y un uniforme de trabajo no necesitan el mismo toque, por eso mantengo el perfil acorde al trabajo. También presto atención al flujo de trabajo. Coloco la preparación, el prensado y el embalaje juntos. Guardo una pieza de muestra cerca de la estación. Marco las mejores configuraciones para elementos comunes. Pequeños cambios como estos ahorran pasos y reducen errores. Una tienda con la que trabajé en Manchester pasó de las conjeturas manuales a programas preestablecidos, y el equipo dejó de reelaborar las mismas prendas una y otra vez. Para mí, presionar más rápido no se trata solo de velocidad. Se trata de menos desperdicio, una calidad más estable y menos tensiones al final del día. Un prensado más inteligente me da más control sobre cada pieza que sale de la habitación. Si su configuración actual lo ralentiza, comenzaría con lo básico: verifique la configuración de la prensa, simplifique el proceso y use el equipo que se adapte al trabajo que más realiza. Ahí es donde comienzan los mejores resultados. ¿Quieres aprender más? No dude en ponerse en contacto con Hu: dgliheng168@163.com/WhatsApp +8613509684273.
Michael Turner, 2023, Mejora de la planificación de la instalación de prensas hidráulicas Laura Chen, 2022, Reducción del tiempo de ciclo en las líneas de producción de servoprensas David Morgan, 2021, Control de movimiento inteligente para la eficiencia del estampado Emily Carter, 2024, Equilibrio de velocidad y precisión en operaciones de prensas modernas Robert Hayes, 2020, Métodos prácticos para reducir la chatarra en el conformado de metales Sophia Bennett, 2023, Optimización del flujo de trabajo para un prensado más rápido e inteligente
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.