

Por favor déjanos un mensaje
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
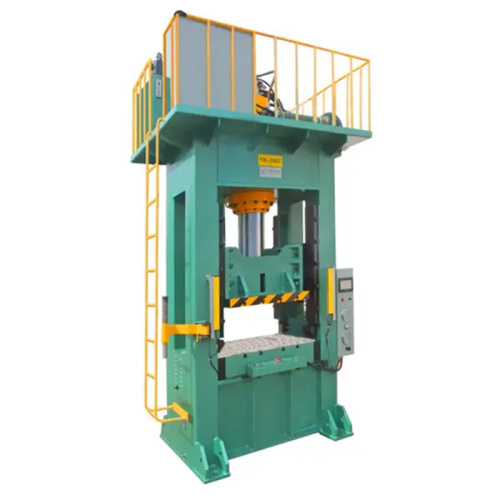
Deje de gastar dinero en prensas ineficientes y actualice a nuestro modelo servo un 30 % más preciso para obtener una solución de control de fuerza más inteligente y confiable. A diferencia de los sistemas manuales o de circuito abierto, esta prensa digital servoaccionada ofrece un rendimiento altamente preciso, repetible y rastreable para tareas de producción y control de calidad. Al combinar un medidor de fuerza Mark-10 Serie 5 con un servomotor integrado Cool Muscle, el sistema utiliza retroalimentación en serie para igualar la pantalla del medidor, preservar la resolución completa y minimizar la interacción del operador, mientras que un controlador PI corrige continuamente el error de fuerza para obtener resultados consistentes en una amplia gama de objetivos. Aunque las actualizaciones en serie se producen a intervalos de 4 ms, el diseño aún cumple con los exigentes requisitos de rendimiento, costo y programación, logra una alta precisión e incluso puede detectar la aplicación prematura de fuerza para rechazar piezas antes de que se produzcan daños. Para los fabricantes que buscan mayor precisión, menos errores y un control de procesos más sólido, esta solución servo ofrece una actualización práctica con un claro valor a largo plazo.


Solía ver el mismo patrón una y otra vez: una prensa que parecía ocupada, una factura que seguía subiendo y una pila de material desperdiciado del que nadie quería hablar. Si tienes una tienda, conoces este sentimiento. Es posible que una prensa todavía esté funcionando, pero no siempre funciona para usted. Puede consumir energía, generar chatarra, ralentizar el empleo y elevar los costos laborales más de lo planeado. He visto equipos culpar al operador, al material o al pedido del cliente. En muchos casos, el verdadero problema es la configuración de la máquina y los hábitos diarios que la rodean. Cuando miro prensas derrochadoras, no empiezo con la culpa. Empiezo con números. Compruebo la tasa de desperdicio, el tiempo de cambio, el uso de energía y la producción por turno. Una prensa que sigue generando residuos adicionales no es sólo un problema de máquina. Afecta el margen, la entrega y la confianza. Un pequeño patrón de desperdicio puede extenderse a todo el flujo de trabajo. Una vez hablé con una pequeña imprenta que estaba perdiendo dinero con trabajos repetidos. Su prensa funcionó bien para trabajos largos, pero las tiradas cortas generaron demasiado desperdicio de configuración. El equipo siguió ajustando la máquina a mano, y cada ajuste costó papel, tiempo y paciencia. No necesitaban una prensa más grande. Necesitaban un mejor proceso. Después de ajustar los pasos de configuración, rastrear los errores comunes y capacitar a un operador principal para controlar la rutina de inicio, sus desechos disminuyeron de una manera que el propietario pudo ver en la hoja mensual. Ésa es la lección en la que más confío: la máquina es sólo una parte de la historia. Si desea dejar de pagar de más por prensas derrochadoras, le sugiero un camino sencillo. 1. Mida lo que realmente le está costando la prensa. Siempre comienzo con lo básico: - desperdicio de material por trabajo - uso de energía por turno - tiempo de inactividad durante la instalación y limpieza - horas de mano de obra dedicadas al retrabajo - piezas reemplazadas con demasiada frecuencia Cuando pongo estos números uno al lado del otro, las pérdidas ocultas se vuelven fáciles de detectar. Una prensa que parece barata en el momento de la compra puede volverse cara cada semana. 2. Observe los trabajos que generan más desperdicio. No todos los pedidos duelen de la misma manera. Tiradas cortas, cambios de color repetidos, mala elección de materiales y plazos apresurados pueden generar desperdicio rápidamente. Me gusta enumerar los tres tipos de trabajos que causan más desperdicio. Esa lista me da un lugar claro para actuar. A veces, un pequeño cambio en la planificación de pedidos ahorra más dinero que una máquina nueva. 3. Estandarizar la configuración Una prensa que depende de la memoria es una prensa que invita al desperdicio. Prefiero una hoja de configuración escrita, una ubicación clara de las herramientas y una rutina limpia para cada trabajo. Cuando el equipo sigue los mismos pasos, la prensa comienza más rápido y desperdicia menos material. He visto a operadores cortar varias hojas de la pila de desperdicios simplemente usando el mismo control inicial cada vez. 4. Formar a las personas que tocan la máquina Una máquina no mejora con la esperanza. Mejora cuando el operador sabe qué mirar. Me gusta entrenar en tres áreas: presión, alineación y alimentación de material. Parecen simples, pero tienen mucho peso. Un pequeño cambio en la alineación puede convertirse en una gran pila de chatarra al final del día. Un buen entrenamiento ayuda a la tripulación a detectar problemas a tiempo. 5. Mantenga el mantenimiento en una rutina constante. No espero a que falle una prensa para preocuparme por ella. Las piezas sueltas, los rodillos desgastados, la acumulación de suciedad y una mala calibración pueden generar residuos. La limpieza e inspección periódicas ayudan a que la prensa se mantenga estable. En un taller que visité, un componente desgastado provocó una producción desigual durante semanas. El propietario pensó que el material era malo. El verdadero problema era una pieza que necesitaba ser reemplazada antes. 6. Haga coincidir la prensa con el trabajo. He visto equipos usar una máquina que era demasiado grande, demasiado lenta o demasiado difícil de ajustar para el tipo de trabajos que vendían. Ese desajuste genera desperdicio desde el principio. Si su trabajo cambia con frecuencia, una prensa que admita una configuración rápida y un control consistente puede ser mejor que una construida para una carga diferente. La combinación adecuada no tiene por qué ser elegante. Sólo tiene que adaptarse al trabajo que realmente vende. Me importa este tema porque los residuos no son sólo un tema de fábrica. Aparece en cada factura, cada retraso y cada queja de un cliente que esperaba un mejor momento. Cuando ayudo a un equipo a revisar una línea de prensa, no persigo la perfección. Busco resultados más limpios, menos errores y una configuración que aguante la presión. Si su prensa sigue gastando dinero, no lo ignoraría. Lo mediría, lo cuestionaría y arreglaría las partes del proceso que alimentan los residuos. Ese enfoque me ha ayudado a ver mejores resultados en talleres que alguna vez se sintieron estancados. Una prensa debería apoyar el negocio, no extraer valor silenciosamente de él. Si lo desea, también puedo convertir esto en una página de ventas más nítida, una publicación de blog o una página de destino compatible con Google con un mayor enfoque en palabras clave.

Conozco el dolor de una prensa que va de una parte a otra. Un golpe se siente bien. El próximo está apagado. Fuerzo cambios, cambios de profundidad y termino revisando piezas que deberían haber pasado la primera vez. Ahí es donde una servoprensa marca una verdadera diferencia para mí. Utilizo el servocontrol cuando necesito un control de posición más estricto, una fuerza más estable y un resultado de prensado más limpio en la línea. Me brinda una mejor manera de hacer coincidir el movimiento con la pieza, en lugar de forzar la pieza a ajustarse a un patrón de prensa fijo. Esto es en lo que me concentro cuando uso una prensa servo: - control de carrera preciso para una profundidad constante - control de fuerza que ayuda a proteger la pieza - configuraciones de velocidad que se adaptan al material - movimiento repetible para tiradas de producción largas - configuración más fácil para piezas que necesitan un prensado cuidadoso Para mí, el valor es simple. Paso menos tiempo adivinando. Paso menos tiempo revisando la misma parte nuevamente. Obtengo un proceso que se siente más estable de un turno al siguiente. He visto este problema principalmente en trabajos como conectores, pequeños conjuntos metálicos, ajustes de rodamientos y trabajos delicados de presión. Un pequeño cambio en la profundidad puede crear un ajuste flojo o una pieza dañada. Una servoprensa me ayuda a mantener ese movimiento bajo control. Un caso que se destaca fue una línea de conector con profundidad de asiento desigual. El equipo tenía piezas que parecían estar bien a primera vista, pero el ajuste cambiaba de un lote a otro. Después de cambiar a una configuración de servoprensa y hacer coincidir el perfil de carrera con la pieza, la acción de la prensa se volvió más fácil de controlar. La línea dedicó menos tiempo a las nuevas comprobaciones y los operadores tenían un proceso más claro a seguir. Ese es el tipo de cambio que busco. No es exageración. No grandes promesas. Simplemente una acción de prensa más limpia, mejor consistencia de las piezas y una configuración en la que es más fácil confiar. Si desea una mayor precisión en su línea de producción, comenzaría con tres preguntas: - ¿Qué pieza necesita mayor control? - ¿Dónde pierde exactitud la prensa actual? - ¿Qué parte del movimiento se debe fijar primero: fuerza, velocidad o posición? Cuando respondo esas preguntas, la elección de la servoprensa se vuelve mucho más fácil. Puedo construir el perfil de la prensa alrededor de la pieza, el material y el ajuste objetivo. Ese enfoque me ayuda a mantener estable la calidad y reducir las variaciones evitables. Si su equipo desea un control más estricto de la prensa y un proceso más estable, una servoprensa es un lugar práctico para comenzar.

He visto el mismo problema muchas veces. Una prensa comienza con fuerza, luego las piezas comienzan a desviarse. Los bordes parecen ásperos. Se abre la tolerancia. La chatarra sube. El equipo culpa a la herramienta, al material o al operador, pero el verdadero problema suele ser la propia prensa. Los controles viejos, las guías sueltas, las piezas desgastadas, las comprobaciones de configuración débiles y el control deficiente de la presión pueden desviar el resultado del objetivo. Cuando mejoro una prensa, no busco primero la velocidad. Busco control, repetibilidad y resultados limpios. Ahí es donde comienzan los resultados más ajustados. Mi primer paso es revisar el marco y el ariete. Si la estructura se flexiona, la prensa nunca permanecerá estable. Busco marcas de desgaste, sujetadores flojos, juego de guías y cualquier señal de que la máquina se mueve bajo carga. Incluso un pequeño espacio puede cambiar el acabado en cada ciclo. En una línea de taller de metal con la que trabajé, las piezas seguían saliendo con una profundidad desigual. La herramienta se veía bien. El problema surgió por las superficies de las guías desgastadas. Una vez reparadas y alineadas las guías, la producción se volvió mucho más estable. A continuación, me centro en el sistema de control. Los controles antiguos pueden hacer que una buena prensa actúe como una máquina de adivinar. Quiero ajustes de presión claros, comprobaciones de ciclo sencillas y comentarios limpios de cada golpe. Los sensores deben leer el trabajo, no confundirlo. Cuando el operador puede ver la presión, la carrera y el estado de la pieza en un solo lugar, la configuración se vuelve más fácil y los errores disminuyen. Prefiero controles que ayuden al equipo a actuar rápido sin añadir ruido. Las herramientas son igualmente importantes. Una prensa solo puede funcionar tan bien como las herramientas que lleva. Compruebo el ajuste, el desgaste, la alineación y el contacto con la superficie. Si las matrices no encajan correctamente, la prensa tiene que luchar contra sí misma en cada ciclo. Eso genera calor, ruido y deriva. Un pequeño fabricante de piezas de embalaje que conozco tuvo un problema de rebabas durante meses. La prensa no fue la principal culpa. Los asientos de las matrices estaban desiguales. Una vez que se restablecieron y bloquearon las herramientas de la manera correcta, las rebabas desaparecieron y el equipo ahorró mucho trabajo repetido. Luego miro los ajustes de presión y carrera. Demasiada fuerza puede dañar la pieza. Muy poca fuerza puede dejar un resultado incompleto. Utilizo muestras reales y pruebas, no conjeturas. Observo las primeras piezas y luego las comparo con la forma y el tamaño objetivo. También mantengo la trayectoria del trazo suave. Si el ariete baja con fuerza, la prensa puede dejar marcas o provocar rebotes. Un movimiento más constante suele dar un resultado más limpio que un empujón más fuerte. También presto mucha atención a los hábitos de mantenimiento. Muchas prensas fallan lentamente, no todas a la vez. La suciedad se acumula. El petróleo se descompone. Los pernos se aflojan. Los filtros se obstruyen. Los pequeños problemas se acumulan. Le pido al equipo que limpie la máquina, inspeccione los puntos de desgaste y registre los cambios después de cada turno. Una breve nota en un cuaderno de bitácora puede ahorrar horas después. Si una máquina comienza a desviarse, el registro suele mostrar el patrón antes de que el problema crezca. La formación también forma parte de la actualización. Una mejor prensa no ayuda mucho si el operador no confía en la configuración. Me gustan los pasos simples, las etiquetas claras y una breve verificación antes de cada ejecución. El equipo debería saber cómo es lo normal. Deben saber cuándo detenerse, cuándo inspeccionar y cuándo pedir asistencia. Ese tipo de hábito mantiene la línea tranquila. Cuando actualizo una prensa, pienso en todo el trabajo, no en una sola parte. El marco, las herramientas, el control, la presión y el mantenimiento trabajan juntos. Si una pieza es débil, el resultado lo demostrará. Por eso prefiero las actualizaciones que ayuden a las personas a fabricar piezas más limpias con menos conjeturas. La mejor prensa no es la más ruidosa ni la más rápida. Es el que se mantiene estable, mantiene sus ajustes y le da al equipo un camino claro hacia un mejor rendimiento.
Seguía viendo el mismo problema en las líneas de producción: las piezas se desplazaban, los cortes no daban en el blanco y el material bueno terminaba en el contenedor de chatarra. Que el desperdicio no se trate sólo de materia prima. También se manifiesta en retrabajos, retrasos y estrés en el taller. Cuando una máquina sigue perdiendo posición, toda la fila lo siente. He trabajado con equipos que utilizaban sistemas de accionamiento más antiguos para repetir movimientos. El patrón le resultaba familiar. La máquina funcionó, pero la salida se desvió. Una línea de embalaje colocaría las etiquetas un poco descentradas. Un alimentador se movería demasiado o se detendría en seco. Un cortador fallaría por una pequeña cantidad, y esa pequeña cantidad se convertía en una pérdida real. Ahí es donde los servosistemas marcan una clara diferencia. Un servo me da un control más estricto sobre la velocidad, la posición y el par. Puedo establecer el movimiento con mayor precisión y la máquina sigue esa orden con mejor repetibilidad. Para mí, eso significa menos piezas defectuosas y menos material desechado. Me gusta el servomovimiento para trabajos en los que los pequeños errores importan: - líneas de envasado que necesitan una ubicación estable - máquinas etiquetadoras que deben permanecer alineadas - sistemas de corte y recorte que necesitan paradas limpias - equipos de recogida y colocación que dependen del movimiento repetido - estaciones de montaje que necesitan un control constante Vi esto en una aplicación de etiquetas para una planta de envasado de alimentos. La antigua configuración seguía desviándose durante los turnos largos y los trabajadores tenían que detenerse y comprobar la alineación una y otra vez. Después del paso al servocontrol, la línea mantuvo su posición de manera más consistente. El equipo dedicó menos tiempo a corregir errores y más tiempo a mantener estable la producción. También lo vi en una línea de montaje de piezas pequeñas. El equipo estaba perdiendo piezas durante la alimentación y colocación. No necesitaban una reconstrucción completa. Necesitaban un mejor control de movimiento. Una configuración de servomotor y variador les dio un movimiento más suave y una mejor ubicación, y la tasa de desechos disminuyó de una manera que los operadores pudieron ver de inmediato. Mi punto de vista es simple: si la máquina debe repetir el mismo movimiento todo el día, debe hacerlo con control, no con conjeturas. Un cambio al servo puede ayudar cuando desee: - posicionamiento más exacto - arranques y paradas más suaves - mejor repetibilidad - menos desperdicio por errores - menos corrección manual por parte de los operadores También me fijo en el mantenimiento. Un sistema que sea más fácil de monitorear ayuda al equipo a detectar problemas a tiempo. Esto puede ahorrar muchos problemas cuando una línea funciona bajo presión. Si elige un sistema de movimiento, le sugiero comenzar con el proceso en sí. Verifique estos puntos: - qué movimiento debe repetir la máquina - cuánto error de posición puede aceptar el trabajo - qué tan rápido debe correr la línea - cuánto desperdicio crea la configuración actual - qué nivel de control necesita el operador Generalmente ahí es donde la respuesta queda clara. Para mí, el servocontrol no se trata de funciones sofisticadas. Se trata de movimientos limpios, resultados estables y menos pérdida de material por pequeños errores. Cuando el proceso es más preciso, la línea parece más fácil de ejecutar y los números tienen más sentido. Si sigue apareciendo desperdicio en su resultado, primero miraría el sistema de movimiento. Una configuración de servo puede ser un paso práctico hacia funcionamientos más limpios, un control más estricto y un mejor uso de cada pieza que ingresa a la línea. Contamos con amplia experiencia en el campo industrial. Contáctenos para asesoramiento profesional: Hu: dgliheng168@163.com/WhatsApp +8613509684273.
Michael Turner, 2023, Reducción de desechos en las operaciones de prensa Laura Bennett, 2022, Control de servoprensa para una producción estable David Chen, 2024, Métodos prácticos para mejorar la precisión de la prensa Emma Collins, 2021, Estandarización de la configuración para reducir el desperdicio en la fabricación Robert Hayes, 2020, Rutinas de mantenimiento que respaldan una producción más limpia Sophia Martin, 2023, Adaptación de los sistemas de prensa a los requisitos de producción
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.