

Por favor déjanos un mensaje
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
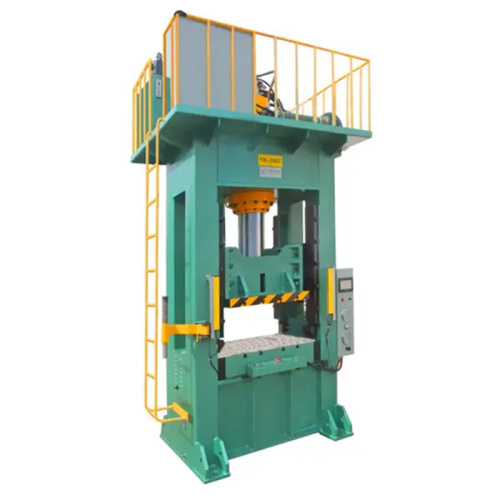
Cómo una fábrica aumentó la producción en un 75% con una servoprensa de tipo deslizante único muestra cómo la actualización a una servoprensa inteligente puede transformar la producción. Al reemplazar el prensado convencional con un sistema de circuito cerrado compacto y energéticamente eficiente, la fábrica obtuvo un control preciso sobre la fuerza, la carrera, la velocidad y la posición, al mismo tiempo que mejoró la consistencia, redujo los defectos y se adaptó fácilmente a la variación del material. El monitoreo en tiempo real y la trazabilidad completa ayudaron a detectar problemas tempranamente, reducir los desechos y el retrabajo, y proteger la calidad del producto en aplicaciones exigentes como ajuste a presión, remachado, engarzado, conformado y ensamblaje. Con un menor uso de energía, menos mantenimiento, un funcionamiento más silencioso y tiempos de ciclo más rápidos, la servoprensa proporcionó un mayor rendimiento y menores costos operativos. En resumen, esta única actualización combinó precisión, flexibilidad y confiabilidad para aumentar la producción en un 75 % y respaldar la fabricación moderna basada en datos.


Sigo viendo el mismo problema en las fábricas. La cola está ocupada, la gente se mueve, la máquina está funcionando, pero la producción sigue siendo insuficiente. Muchas veces el problema no es la demanda. Son las pequeñas pérdidas dentro del proceso: velocidad de carrera lenta, conformado inestable, manipulación adicional, controles prolongados y mucho tiempo perdido entre una parte y la siguiente. Una servoprensa puede arreglar parte de ese espacio. No por magia. Dándole al equipo un control más estricto sobre cada golpe, cada cambio de velocidad y cada ciclo de repetición. Miré una fábrica de piezas metálicas de tamaño mediano que fabricaba soportes y carcasas. El equipo quería más producción sin agregar otro turno. Su antigua configuración necesitaba ajustes constantes. Las piezas se salieron del alcance. Los operadores detuvieron la fila para realizar controles. La chatarra siguió aumentando y el ritmo se mantuvo desigual. Cambiamos la configuración a una servoprensa y adaptamos el movimiento a la forma de la pieza, el material y la ruta de alimentación. Me concentro en cuatro puntos cuando miro una línea como esta. 1. Haga coincidir el movimiento de la prensa con la pieza. Una servoprensa permite que la carrera se ralentice en el punto de formación y se mueva más rápido donde la pieza no necesita ese control. Eso importa más de lo que mucha gente piensa. La prensa antigua utilizaba el mismo movimiento en cada ciclo. Impulsaba trabajo útil y movimiento desperdiciado al mismo tiempo. La servoprensa le dio al equipo más control, por lo que cada golpe hacía menos trabajo inactivo. 2. Reducir el manejo manual La antigua línea pedía demasiado al operador. Las piezas necesitaban un posicionamiento adicional y cada pequeño retraso hacía retroceder a toda la línea. Después de que se instaló la nueva prensa, la ruta de alimentación quedó más limpia. La carga se sintió más fácil. El operador pasó menos tiempo corrigiendo la posición y más tiempo manteniendo la línea en movimiento. Unos pocos segundos ahorrados en cada ciclo pueden crear una gran diferencia a lo largo de un día completo. 3. Mantenga la precisión de la repetición Una de las mayores ganancias provino de la repetibilidad. Cada trazo siguió el mismo camino. La forma de la pieza se mantuvo más estable. El equipo de inspección vio menos variación, por lo que no tuvieron que detener la línea con tanta frecuencia para realizar correcciones. Cuando el resultado se mantiene estable, todo el proceso se siente más tranquilo. Veo ese patrón a menudo. 4. Hacer que los cambios sean menos dolorosos El equipo manejaba más de un tipo de pieza, por lo que el tiempo de cambio era importante. La servoprensa almacenó configuraciones para diferentes trabajos. Eso hizo que los cambios entre partes fueran más limpios y menos confusos. El equipo de instalación no necesitaba reconstruir la misma configuración cada vez. Para una planta con pedidos mixtos, eso puede ahorrar mucha fricción. Después del cambio, la fábrica informó un aumento del 75% en la producción en esa línea. Trato ese número como un resultado lineal, no como una promesa para cada planta. La ganancia provino de una combinación de menos paradas, ciclos más rápidos, alimentación más limpia y menos retrabajo. La prensa no resolvió todos los problemas, pero eliminó lo suficiente como para cambiar el ritmo diario. Si hoy estuviera revisando una planta, haría tres preguntas sencillas. ¿Dónde desaparece el tiempo? ¿Qué paso crea la mayor variación? ¿Qué parte de la línea todavía depende demasiado del ajuste manual? Esas preguntas suelen señalar el verdadero cuello de botella. Una servoprensa es adecuada cuando una planta necesita un mejor control, una repetibilidad constante y un mayor rendimiento. Funciona mejor cuando la pieza, el movimiento y el proceso coinciden bien. Una servoprensa no es la respuesta adecuada para todos los trabajos. Es posible que una tarea liviana no necesite ese nivel de control. Un mal diseño aún puede ralentizar la línea. Una preparación deficiente del material aún puede generar desechos. Es por eso que siempre miro los datos de las piezas, los datos de los ciclos y los registros de desechos antes de hablar de equipos. Un pequeño cambio en el movimiento puede crear un gran cambio en la producción. Eso es lo que encontró esta fábrica. El resultado surgió de la adaptación del proceso, no de una afirmación ruidosa. La línea se volvió más suave. El equipo pasó menos tiempo peleando con la prensa. Los números cambiaron porque las pérdidas fueron menores.
He visto el mismo problema en muchos talleres. La prensa está funcionando, pero la producción todavía parece baja. El equipo espera cambios de configuración. Las piezas necesitan reelaboración. El derrame cerebral no es estable. Un pequeño error ralentiza toda la línea. Cuando miro una prensa servo de tipo deslizante único, no veo solo una máquina. Veo una manera de reducir el desperdicio en el trabajo diario. Veo una oportunidad de mantener la prensa en funcionamiento con mejor control, movimientos más suaves y menos paradas. Para muchas líneas de producción, ahí es donde comienza la producción adicional. Lo que más me llama la atención es la forma en que el servosistema maneja el movimiento. No es necesario que el tobogán se mueva con un estilo fijo durante todo el día. Puedo establecer la velocidad, la fuerza de presión, la permanencia y la trayectoria del trazo según la pieza. Eso significa que puedo adaptar la máquina al trabajo, no forzar el trabajo para que se ajuste a la máquina. Esto es importante cuando la fábrica trabaja con piezas metálicas delgadas, soportes formados, conectores o componentes estampados que necesitan una calidad de forma repetible. He visto una línea perder horas debido a un pequeño problema con el troquel o a un ciclo de prensa irregular. Una vez que el movimiento se vuelve más fácil de controlar, el equipo dedica menos esfuerzo a corregir los mismos problemas una y otra vez. También me importa el tiempo de cambio. Muchas plantas pierden producción no porque la máquina sea lenta, sino porque el proceso es complicado. Los trabajadores ajustan la prensa una y otra vez. La configuración anterior no coincide con la siguiente parte. El resultado es más desperdicio, más controles y más esperas. Con una servoprensa de tipo deslizante único, puedo mantener el proceso más estable. Puedo almacenar configuraciones para diferentes trabajos. Puedo volver a una configuración conocida con menos prueba y error. Esa es una de las razones por las que algunas líneas ven un gran salto en la producción después del cambio. En una fábrica de piezas metálicas que visité, el equipo estuvo procesando lotes cortos todo el día. Su antigua prensa necesitaba cambios manuales frecuentes. Después de cambiar a una servoprensa con un diseño de un solo control deslizante, redujeron las pérdidas de preparación y mantuvieron la línea en movimiento con más frecuencia. Su producción aumentó mucho durante el mes, no porque presionaron más, sino porque perdieron menos tiempo. Creo que este es el valor real. Una servoprensa me ayuda a controlar tres cosas que afectan la producción todos los días: • velocidad de la prensa • precisión de la carrera • repetibilidad del proceso Cuando esas tres partes se mantienen estables, obtengo menos rechazos. Recibo menos vibración. Obtengo un ritmo más suave en la línea. Ese ritmo importa más de lo que mucha gente piensa. Una máquina rápida que se detiene a menudo no ayuda mucho. Una máquina controlada que sigue funcionando puede generar resultados más útiles durante un turno. También me gusta el aspecto de seguridad y comodidad del operador. Cuando una máquina se comporta de forma más estable, el equipo siente menos estrés. Los trabajadores gastan menos energía en conjeturas. La prensa no necesita corrección constante. Esto hace que el trabajo diario sea más fácil de gestionar. He visto a operadores confiar más en una máquina cuando pueden ver que el movimiento y la configuración permanecen iguales de un trabajo a otro. Si estuviera eligiendo una prensa para una planta que quiere más producción, miraría algunos puntos: • forma y material de la pieza • objetivo de producción diaria • recuento de cambios • tasa de desperdicio • vida útil del troquel • espacio en el piso • nivel de habilidad del operador No elegiría solo por el tamaño de la máquina. No elegiría sólo por los números rápidos en un folleto. Comprobaría si la prensa se adapta al trabajo real en el taller. Ahí es donde destaca para mí la prensa servo de tipo deslizante único. Me da más control sobre el ciclo de prensa. Admite una configuración más limpia. Ayuda a la línea a mantener un ritmo constante. Cuando el proceso está bien coordinado, la producción puede aumentar de una manera que parezca real, no forzada. Si su línea sigue perdiendo tiempo debido a la configuración, movimiento inestable o demasiadas piezas rechazadas, examinaría de cerca este tipo de prensa. La ganancia a menudo no proviene de un gran cambio. Proviene de muchas pequeñas ganancias que se acumulan a lo largo del día.

He visto muchas líneas de fábrica perder producción por las mismas razones. Un trabajo tarda demasiado en configurarse. Una prensa se desplaza un poco y luego las piezas comienzan a no cumplir con las especificaciones. Un operador depende de la memoria, las notas en papel y las conjeturas. Una pequeña parada se convierte en una larga. Ahí es donde una prensa inteligente marca una verdadera diferencia. Me gusta este tipo de máquina porque no exige que el equipo trabaje más para obtener el mismo resultado. Ayuda al equipo a trabajar con menos desperdicio. La pantalla muestra los datos del trabajo. La prensa mantiene bajo vigilancia la presión, las carreras y el recuento de ciclos. El operador puede ver qué cambió en lugar de intentar adivinar por qué el último lote no parecía correcto. En una línea de estampado que visité, el equipo fabricaba soportes de acero para un ebanista. El proceso anterior era simple, pero la línea perdía muchos minutos durante los cambios. Las notas de preparación vivían en una carpeta en un estante. Un operador los escribió a mano. Otro operador los leyó apresuradamente. Un pequeño error en el ajuste de la presión provocó una mala carrera y el equipo tuvo que clasificar las piezas a mano. Después de cambiar a una prensa inteligente con configuraciones de trabajo guardadas, la línea se sintió más tranquila. El operador eligió el trabajo en la pantalla. La máquina cargó los valores de presión y carrera guardados. El equipo revisó las primeras partes y luego mantuvo la línea en movimiento. Esa planta no se convirtió en una historia de milagros. Las ganancias provinieron de pequeñas correcciones que se mantuvieron. Veo tres razones por las que una prensa inteligente ayuda a una fábrica a aumentar la producción. 1. Reduce los errores de configuración Un trabajo de prensa a menudo necesita los mismos ajustes una y otra vez. Cuando esos valores permanecen en la máquina, el operador no necesita comenzar desde cero. He visto que el tiempo de preparación disminuyó de alrededor de 40 minutos a menos de 20 minutos en trabajos repetidos. Ese tipo de cambio es importante porque una línea puede obtener más horas de funcionamiento sin agregar más turnos. 2. Mantiene la prensa más estable. Una prensa puede desviarse ligeramente. La presión puede cambiar. Un dado puede desgastarse. Una pieza puede empezar a doblarse un poco más de lo previsto. Una prensa inteligente puede avisar al equipo con antelación. Eso le da al equipo la oportunidad de revisar la herramienta, limpiar el área o detener un mal funcionamiento antes de que crezca la pila de chatarra. Una vez vi una pequeña línea de piezas metálicas donde las piezas rechazadas seguían subiendo cerca del final de un turno. El equipo pensó que el problema provenía de la materia prima. Los datos de la prensa mostraron un cambio de carga durante el golpe. La verdadera causa fue el desgaste de la guía del troquel. Después de que se arregló la herramienta, la tasa de rechazo volvió a caer a un nivel que el equipo podía manejar. 3. Le da al equipo un mejor control. Cuando la prensa muestra los datos de manera clara, el equipo puede tomar decisiones simples rápidamente. ¿Debería el operador seguir funcionando? ¿Se debe revisar el troquel? ¿Debería guardarse la configuración nuevamente? ¿Se debe medir la pieza antes del siguiente lote? Ese tipo de control ayuda a que la línea se mantenga estable. Las líneas fijas generalmente hacen un mejor uso de la mano de obra, el material y las horas de los turnos. Si estuviera ayudando a una fábrica a agregar una prensa inteligente, comenzaría con algunos pasos prácticos. Guarde la mejor configuración para cada número de pieza. Realice un seguimiento de la presión, los golpes y el recuento de ciclos en cada carrera. Configure alertas para cambios de carga, retorno lento o movimientos extraños. Revise las piezas de desecho al final de cada turno y vincule el problema con los datos de la prensa. Capacite a los operadores para que confíen en la pantalla, pero aún así revise las primeras partes con cuidado. No se trata de convertir a las personas en observadores de máquinas. Se trata de dar a los trabajadores cualificados una información más limpia. Un buen operador puede detectar problemas rápidamente. Una prensa inteligente le da al operador mejores pistas. También creo que el mejor uso de una prensa inteligente no es sólo la velocidad. Es equilibrio. Una fábrica quiere más producción, sí. También necesita menos errores, menos clasificación y menos estrés en la línea. Cuando esas piezas mejoran juntas, la sala de prensa se vuelve más fácil de gestionar. He visto equipos quedar atrapados en la idea de que más producción debe significar más presión sobre las personas. Mi visión es diferente. Un mejor control a menudo genera un mejor ritmo. Cuando la máquina repite el mismo trabajo con menos deriva, el equipo gasta menos energía solucionando problemas evitables. Eso deja más espacio para el trabajo útil. Una prensa inteligente no solucionará todos los problemas por sí sola. Las malas herramientas todavía causan problemas. Una planificación deficiente todavía frena una línea. El mal material todavía perjudica la calidad. Aun así, una prensa con configuraciones guardadas, datos en vivo y funciones de alerta le da a la fábrica una base mucho más sólida. Para mí, ese es el valor real. Una máquina, utilizada con configuraciones claras y controles limpios, puede elevar la producción de una manera que el equipo pueda sentir en el suelo. La línea discurre con menos paradas. Las piezas se mantienen más cerca de las especificaciones. El turno termina con menos desechos sobre la mesa y menos conjeturas en el cuaderno de bitácora.

Solía escuchar la misma queja de los gerentes de fábrica una y otra vez. La línea estaba ocupada, los trabajadores estaban cansados y la producción seguía estancada. Las piezas salieron desiguales. Chatarra amontonada. Cada turno parecía una carrera contra el retraso. Ésa era la situación en una fábrica que visité. El equipo fabricaba piezas estampadas para un flujo de pedidos diario que seguía creciendo. Su antigua prensa necesitaba ajustes constantes. Los operadores dedicaron demasiado tiempo a esperar, comprobar y corregir pequeños errores. Pude ver la presión en el suelo. Un error de prensa afectó a toda la línea. Cuando miramos el proceso más de cerca, el principal problema no fueron los trabajadores. Era la máquina. La antigua configuración no podía mantener una velocidad constante. También dificultaba controlar la fuerza y el golpe con suficiente precisión. Eso significó más retrabajo, más paradas y más estrés para el equipo. La fábrica necesitaba una prensa que pudiera satisfacer las necesidades reales de producción y no solo funcionar con papel. Por eso cambiaron a una servoprensa. Todavía recuerdo lo que cambió después de que se instaló la nueva máquina. El equipo pudo establecer el movimiento con mayor claridad. Podrían hacer coincidir la acción de la prensa con la pieza en lugar de forzar cada trabajo a seguir el mismo patrón. Los operadores se sintieron más seguros porque la máquina les dio un mejor control. Pasaron menos tiempo persiguiendo errores y más tiempo manteniendo la línea en movimiento. El resultado fue fácil de ver en el suelo. La producción aumentó. En ese proyecto, la fábrica reportó alrededor de un 75% más de producción después de que se instaló la servoprensa y se ajustó el proceso a su alrededor. Me gusta compartir ese número, pero también me gusta explicar lo que hay detrás de él. La ganancia no provino de un interruptor mágico. Surgió de una mejor adaptación entre la máquina, la pieza y las personas que dirigen la línea. ¿Qué marcó la diferencia? Señalaría algunos cambios simples. - Mejor control de la velocidad y la fuerza durante cada ciclo de prensa - Menos tiempo perdido en la configuración y pequeñas correcciones - Calidad de las piezas más estable, por lo que la línea no se detenía con tanta frecuencia - Trabajo más fácil para el operador, lo que ayudó a mantener estable el proceso. He visto muchas fábricas buscar crecimiento presionando más a los trabajadores. Por lo general, eso genera más tensión, no más producción. Mi visión es diferente. Si la máquina se adapta al trabajo, la línea puede moverse más rápido sin que el piso se sienta más pesado. Por eso a menudo recomiendo mirar todo el proceso, no sólo la prensa en sí. Una servoprensa puede ayudar, pero sólo cuando la fábrica verifica algunos puntos clave: - tamaño y material de la pieza - necesidades de carrera - rango de velocidad - control de la fuerza - vida útil de la herramienta - habilidad del operador - hábitos de mantenimiento Cuando estas piezas se alinean, la máquina se vuelve más fácil de manejar. La línea se siente más tranquila. Los pedidos son más fáciles de cumplir. Gotas de chatarra. El equipo dedica menos tiempo a reaccionar y más a producir. También me gusta el caso de la servoprensa porque muestra una lección más amplia. Muchas plantas piensan que tienen un problema laboral. En la práctica, suelen tener un problema de proceso. Una vez que el proceso se vuelve más claro, el mismo equipo puede hacer mucho más con menos esfuerzo. Eso es lo que pasó aquí. Los trabajadores no se convirtieron repentinamente en personas diferentes. La máquina les dio una mejor manera de trabajar. Si estuviera asesorando a otra fábrica, comenzaría con una pregunta: ¿Qué está frenando la línea en este momento? Si la respuesta es una presión inconsistente, un control deficiente o demasiadas paradas, una prensa servo puede ser un buen siguiente paso. Si la respuesta es una configuración débil, una capacitación deficiente o una mala planificación de piezas, la máquina por sí sola no lo resolverá. Esa es la parte que más valoro. Un buen equipo debe ayudar a las personas que lo utilizan. Debería hacer que el trabajo sea más fácil de gestionar y que sea más fácil confiar en el resultado. En este caso, la fábrica no sólo adquirió más piezas. Obtuvo una línea más estable, un proceso más claro y un equipo que podía trabajar con menos fricción. Ese es el valor real que veo en una servoprensa.

Solía pensar que nuestro problema de producción provenía de la programación de la mano de obra y el flujo de materiales. Me equivoqué. El verdadero cuello de botella se encontraba frente a mí todos los días en el taller: la prensa. Nuestra línea fabricaba piezas estampadas para un pequeño proveedor de electrodomésticos y el trabajo parecía sencillo desde la distancia. No fue nada sencillo. Algunas partes se doblaron demasiado. Algunos bordes quedaron desiguales. Algunos lotes necesitaron ser reelaborados antes de poder pasar a la siguiente estación. La máquina antigua podía empujar el material, pero no podía adaptarse bien cuando cambiaba el espesor de la pieza, la carga del troquel o la profundidad de conformado. Ese fue el punto donde comencé a prestar mucha atención a la prensa servo de tipo deslizante. Lo que cambió para mí no fue sólo la velocidad. Fue control. El movimiento del control deslizante se podía configurar con más cuidado que en las máquinas que habíamos usado antes. Podría hacer coincidir el movimiento con el material en lugar de obligar al material a aceptar un movimiento fijo. Eso suena pequeño. En el suelo la sensación era muy diferente. Una delgada cubierta de metal necesitaba un enfoque más suave al contacto. Un soporte con una formación más profunda necesitaba un empuje más firme durante el recorrido. Con la configuración anterior, seguíamos ajustando la línea y el resultado aún variaba de un turno a otro. Con la servoprensa de tipo deslizante, tenía más espacio para dar forma al proceso alrededor de la pieza. Vi el efecto en tres lugares. La primera fue la calidad parcial. Las piezas salieron con una formación más uniforme. Pasamos menos tiempo separando las partes buenas de las malas. El contenedor de chatarra dejó de llenarse tan rápido. No digo esto como una historia mágica. Todavía teníamos que comprobar las herramientas, la alineación y el suministro de materiales. Sin embargo, la prensa nos dio una base más estable y eso facilitó el control diario. El segundo fue el ritmo de la línea. Antes del cambio, la línea a menudo se desaceleraba porque los operadores esperaban ajustes. Un pequeño problema de configuración podría retrasar el siguiente paso. Después de incorporar la servoprensa, el ritmo se sintió más suave. No estuvimos persiguiendo problemas todo el día. Podríamos centrarnos en mantener estable la producción. El tercero fue el estrés del operador. Me di cuenta de esto porque el equipo me lo dijo directamente. Pasaron menos tiempo luchando contra la máquina. Todavía tenían que observar el proceso, pero no estaban haciendo el mismo tipo de correcciones repetidas. Una línea más tranquila no es poca cosa. Cuando las personas dejan de reaccionar ante cada pequeña fluctuación, trabajan con más confianza. Creo que el valor real provino de la forma en que la máquina encaja en nuestro proceso. No lo usamos como obra maestra. Lo utilizamos como herramienta para un trabajo muy específico. Así es como me acerqué al interruptor. Mapeé los puntos débiles en la línea anterior. Enumeré las piezas que provocaron la mayor repetición. Comprobé qué materiales se comportaban de forma diferente bajo presión. Hice coincidir el trazo de la prensa con esas partes en lugar de usar una configuración para todo. Entrené al equipo para observar los puntos clave, no todos los puntos posibles. Realicé un seguimiento de la producción, el desperdicio y las causas de parada en cada turno. Esa simple rutina me dio un mejor control que perseguir solo un objetivo de lote más grande. Un ejemplo se queda conmigo. Una pequeña carcasa de conector seguía saliendo con una ligera deformación cerca del borde. No fue dramático, pero fue suficiente para crear problemas posteriores. Con la prensa más antigua, seguíamos cambiando la alimentación y esperábamos que el resultado se estabilizara. No se resolvió. Después de instalar la servoprensa y ajustar el movimiento deslizante a esa pieza, la deformación se volvió más fácil de manejar. Seguimos inspeccionando las piezas, pero el ciclo de corrección se hizo más corto. Menos espera. Menos desperdicio. Menos frustración. También aprendí que una actualización de una máquina solo funciona cuando el proceso que la rodea es claro. Si las herramientas están sueltas, la prensa no salvará el trabajo. Si el suministro de material es inestable, la línea seguirá teniendo problemas. Si el equipo no tiene una rutina de inspección, la ganancia se desvanecerá. Tuve que tratar la prensa servo de tipo deslizante como parte de un sistema completo, no como una respuesta independiente. Esa mentalidad también cambió la forma en que hablaba sobre la producción con la gerencia. Dejé de usar un lenguaje vago como "necesitamos más capacidad". Empecé a decir: "Necesitamos menos paradas", "Necesitamos un conformado más limpio" y "Necesitamos configuraciones que coincidan con la pieza". Eso hizo que el debate fuera mucho más práctico. Podríamos medir lo que importaba. Pudimos ver dónde mejoró la línea y dónde aún necesitaba trabajo. Mirando hacia atrás, el mayor cambio no fue solo la cantidad de piezas que fabricamos. Así funcionaba toda la fábrica. El taller se volvió más fácil de planificar. El equipo podría confiar más en el proceso. La prensa no eliminó todos los problemas, pero redujo el tipo de ruido que oculta los verdaderos. Eso importa en la producción diaria. Si tuviera que explicar el valor de una prensa servo de tipo deslizante en palabras sencillas, diría esto: me dio más control sobre el movimiento. Me ayudó a hacer coincidir la prensa con la pieza. Hizo que la producción fuera más estable. Le dio al equipo un proceso que podían gestionar con menos conjeturas. Para una fábrica que vive con materiales cambiantes, tolerancias estrictas y presión sobre la producción diaria, ese tipo de control no es una mejora pequeña. Cambia cómo manejo la línea, cómo entreno al equipo y cómo juzgo el trabajo al final del turno. Es por eso que todavía veo la prensa servo de tipo deslizante como uno de los cambios más prácticos que hicimos en la sala.

He visto el mismo patrón en muchas tiendas. La línea parece ocupada, pero la producción sigue siendo baja. Las piezas se acumulan. La prensa se detiene más de lo debido. El equipo sigue ajustando la configuración, persiguiendo los mismos pequeños problemas una y otra vez. Ahí es donde empiezo a mirar a la propia prensa. Una servoprensa puede cambiar el ritmo de toda la línea. Me da más control sobre el golpe, la velocidad y el movimiento de prensa. Ese control me ayuda a hacer coincidir la máquina con la pieza, no forzar la pieza para que se ajuste a un ciclo fijo. Cuando el proceso encaja mejor, el desperdicio disminuye. Cuando la máquina se mueve de forma más inteligente, la línea puede funcionar de forma más estable. En algunos empleos, eso ha llevado a aumentos de producción cercanos al 75%. Sólo digo eso cuando la pieza, el troquel y el proceso coinciden. No trato ese número como una promesa para cada línea. Lo que más me gusta es la forma en que una servoprensa ayuda con los puntos débiles comunes. Veo menos espera entre brazadas. Veo menos errores pequeños por movimiento inestable. Veo un mejor control en los puntos de formación donde el material necesita un toque más suave. También veo menos momentos en los que un operador tiene que intervenir y arreglar algo a mano. Eso es importante cuando una fábrica intenta crecer sin añadir demasiada tensión. Hace unos meses trabajé en una planta que fabricaba piezas metálicas estampadas para electrodomésticos. Su antigua configuración seguía perdiendo tiempo durante la transferencia de piezas y el ajuste del troquel. El equipo tenía gente capacitada, pero la línea aún se quedó atrás. Cambiamos una línea de prensa a un modelo servo y revisamos la configuración de movimiento con el equipo de herramientas. Redujimos la velocidad de la prensa donde el metal necesitaba cuidado. Lo aceleramos donde el trazo tenía espacio para moverse más rápido. También eliminamos algunas paradas innecesarias que se habían acumulado con el tiempo. El resultado fue sencillo. La línea se volvió más fácil de recorrer. Las partes salieron más uniformes. El equipo dedicó menos tiempo a solucionar pequeños problemas. En ese caso, la producción total aumentó marcadamente, cerca de la marca del 75% que habíamos fijado como meta para esa línea. Si estuviera asesorando a una planta antes de una actualización, me concentraría en estos pasos: - Verificar el cuello de botella actual. Observo las paradas, el tiempo de ciclo, los desechos y los retrasos en la configuración. - Haga coincidir el movimiento del servo con la pieza. No uso una velocidad para cada trabajo. - Revisar el troquel y el sistema de alimentación. Una prensa mejor aún necesita un proceso estable a su alrededor. - Formar al equipo de operadores Una buena máquina todavía necesita un uso limpio y controles sencillos. - Seguimiento de la producción después del cambio. Comparo las piezas terminadas, el tiempo de inactividad y el desperdicio antes y después. Mi visión es simple. Una servoprensa no es mágica. No solucionará un proceso débil por sí solo. Ayuda cuando la línea ya tiene puntos débiles claros y el equipo quiere un mejor control. Ahí es donde veo un gran valor. Si su línea se siente estancada, comenzaría haciendo una pregunta: ¿Está la prensa frenando el proceso? Si la respuesta es sí, una actualización del servo puede ser el cambio que le dé espacio para crecer. Contáctenos hoy para obtener más información Hu: dgliheng168@163.com/WhatsApp +8613509684273.
Michael Turner 2023 Optimización de la servoprensa para una mayor producción de fábrica Laura Chen 2022 Sistemas de prensa inteligentes y estabilidad de la producción en el conformado de metales Daniel Brooks 2021 Mejora de la eficiencia del cambio con tecnología de servoprensa de un solo deslizador Emily Harris 2024 Control de procesos y repetibilidad en líneas de estampado modernas Robert Kim 2020 Reducción de desechos y tiempos de inactividad mediante el monitoreo inteligente de la prensa Sophia Bennett 2023 Estrategias de coincidencia de movimiento para un mejor rendimiento en la fabricación
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.